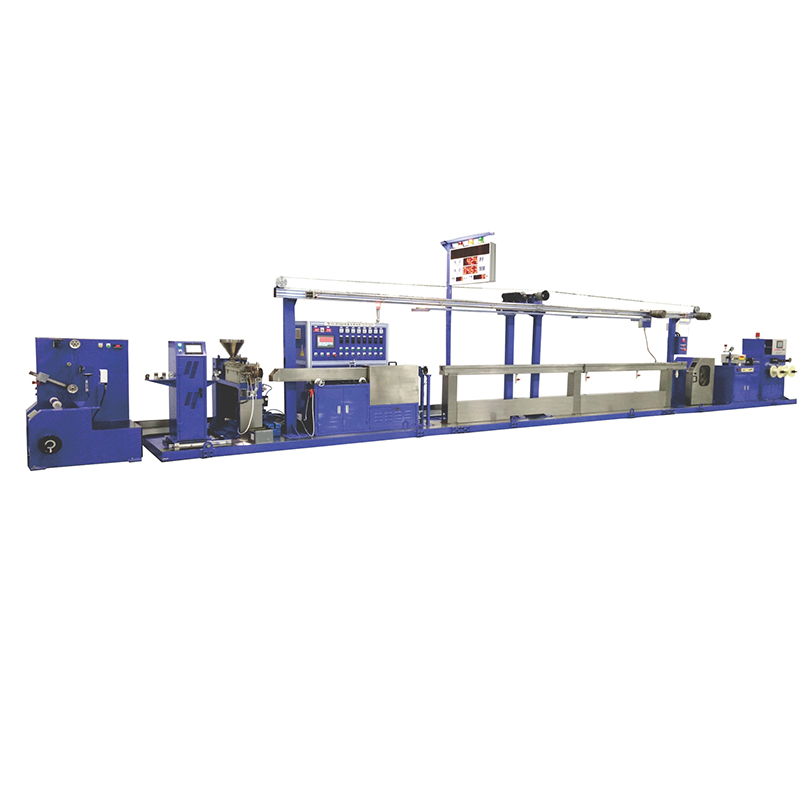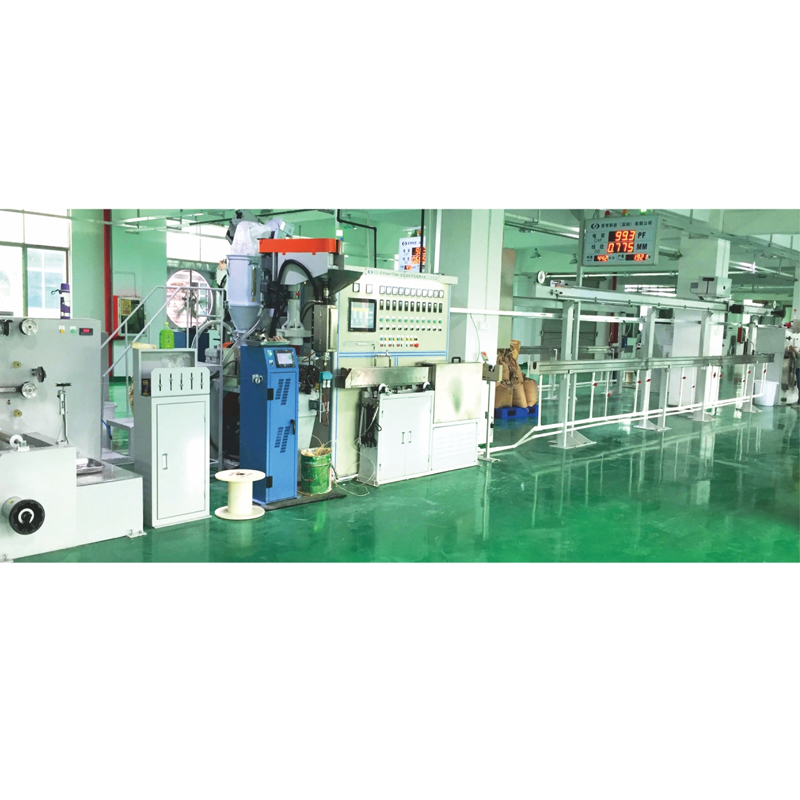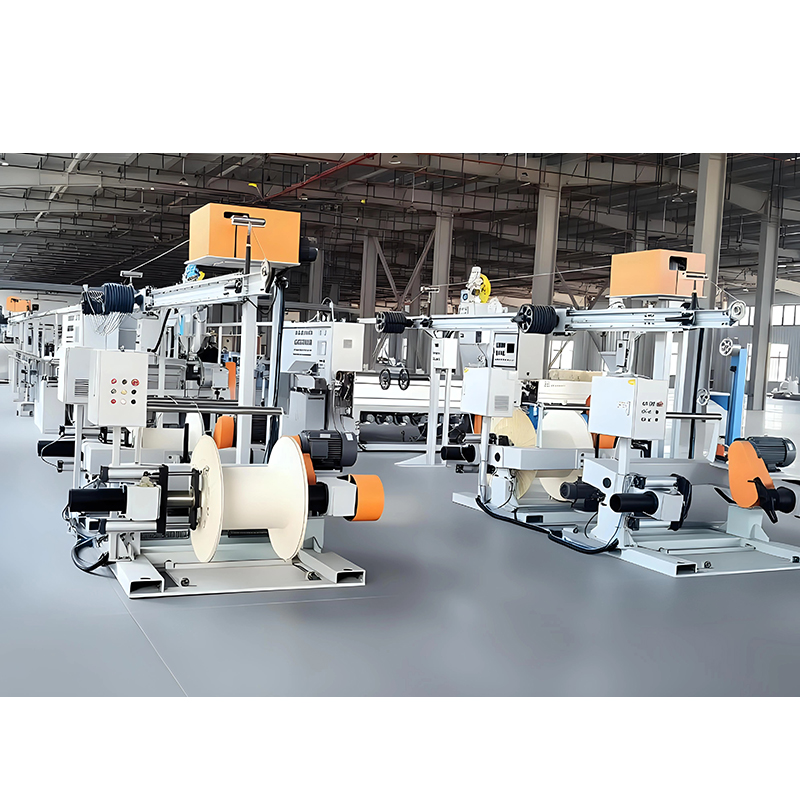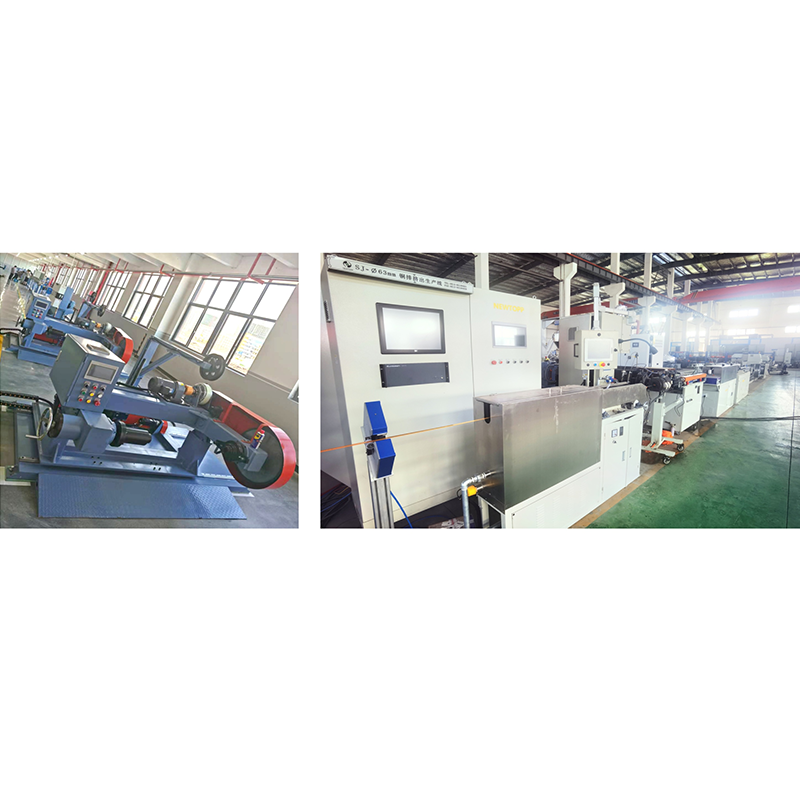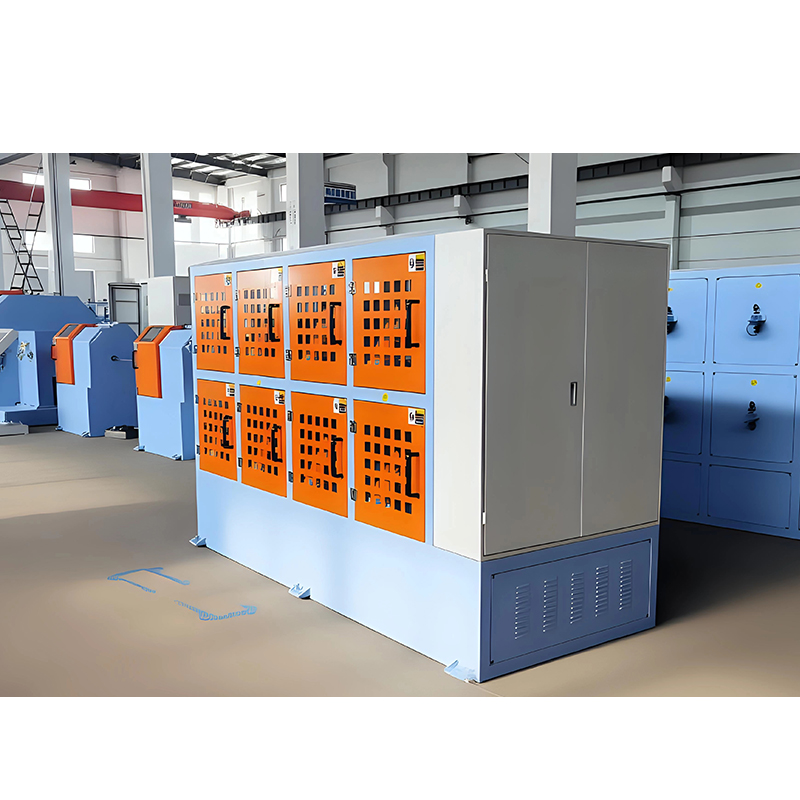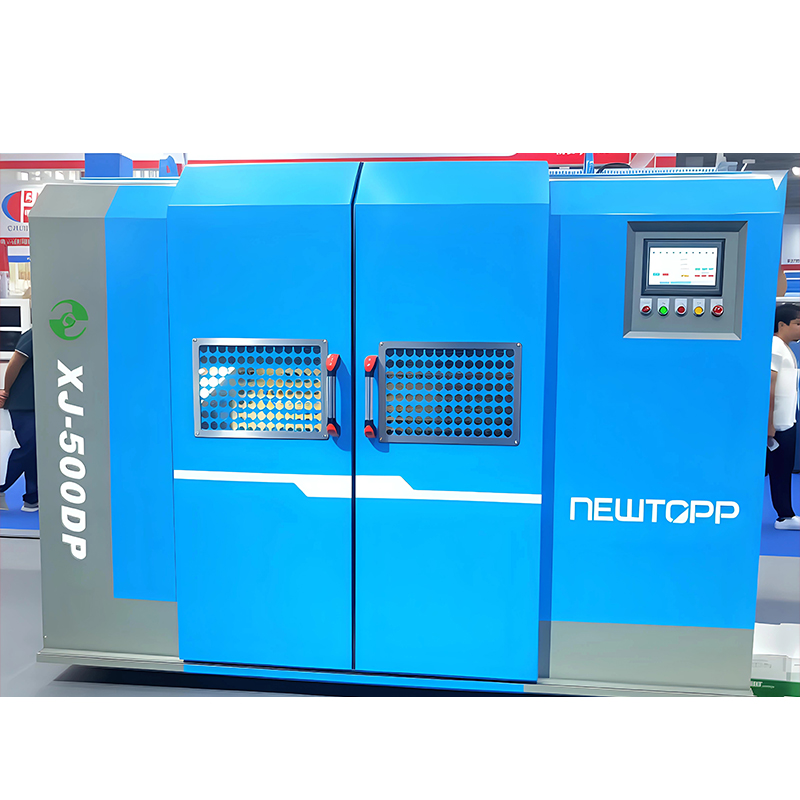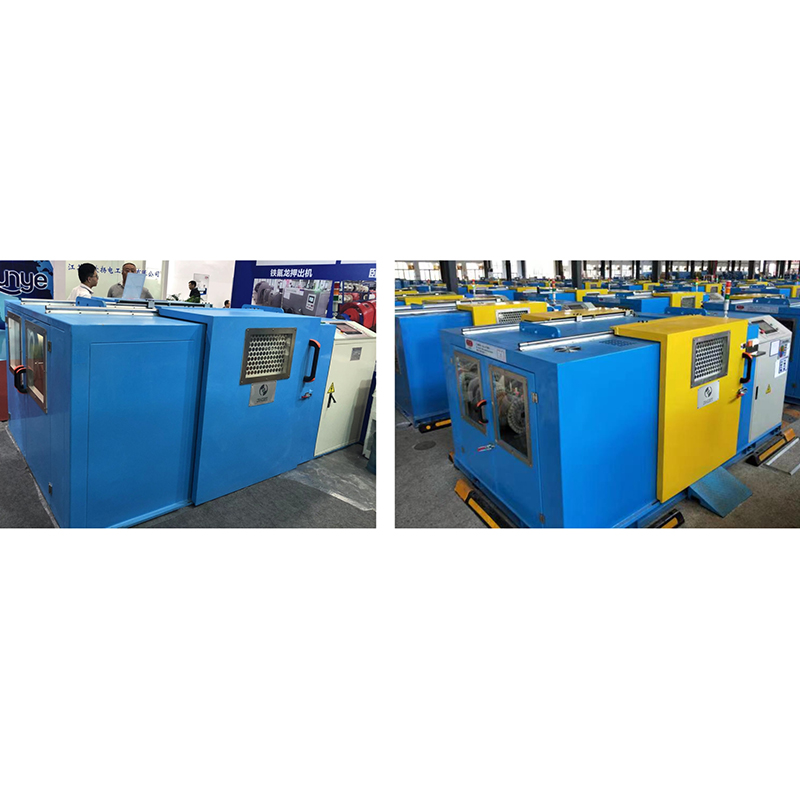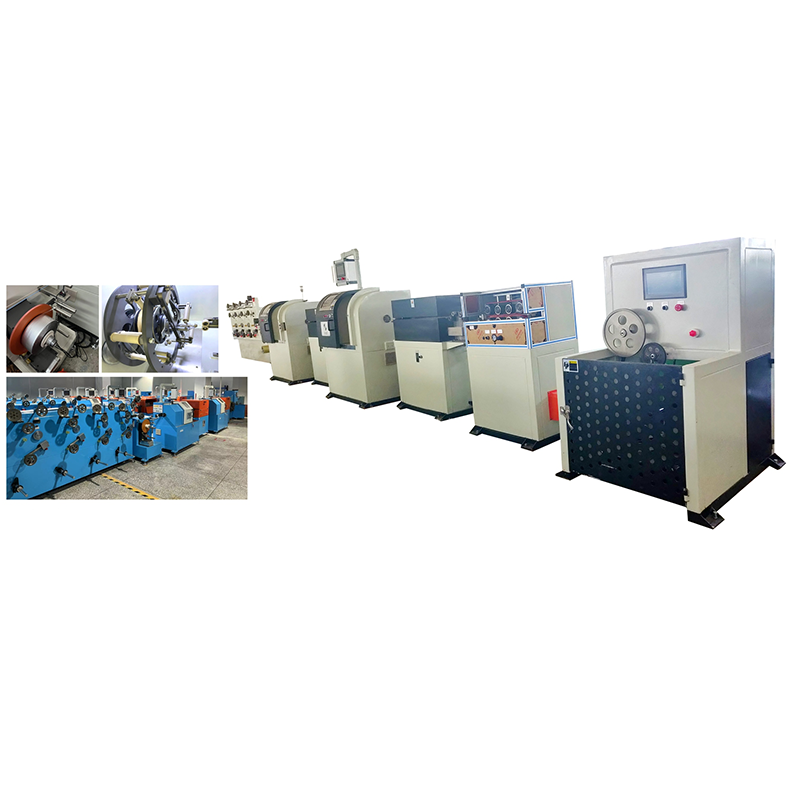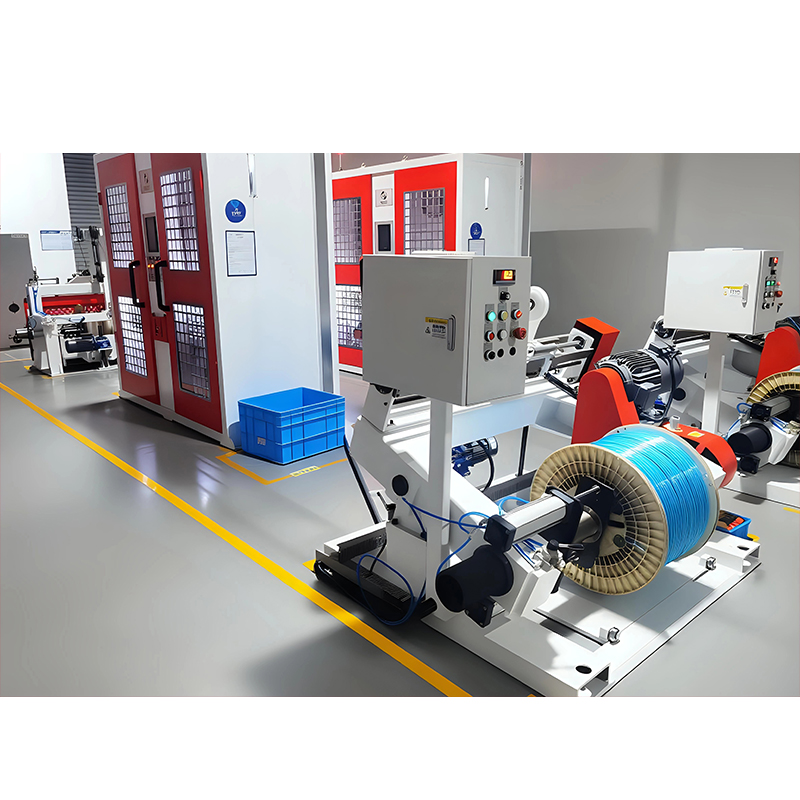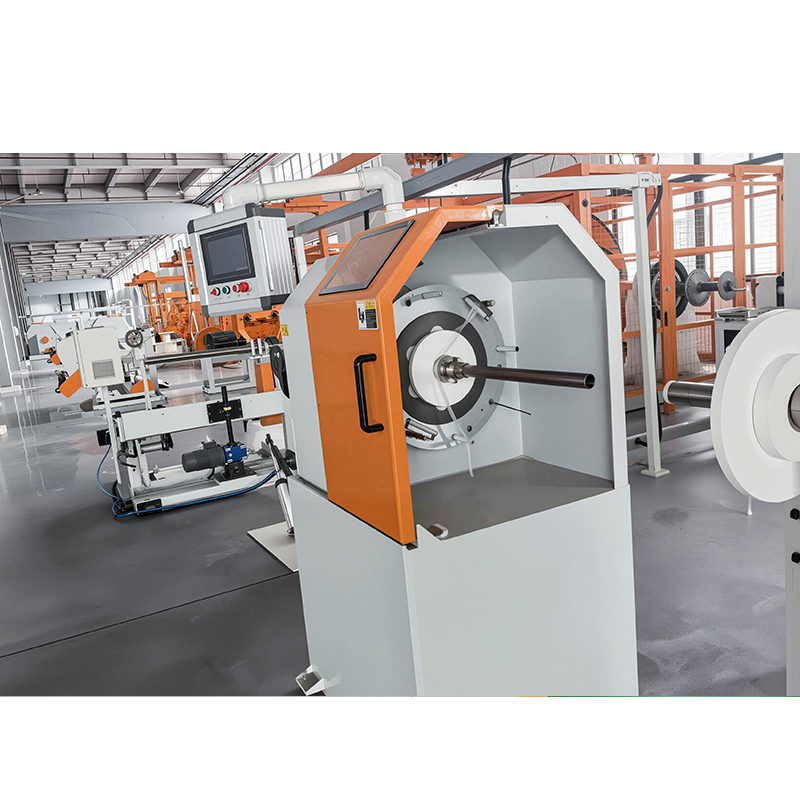




同心撚線機は、中心導体の周囲に 2 層以上の丸線を撚り合わせます。これにより、すべてのワイヤが定義された半径方向の位置に配置され、完成した導体は丸く、対称で、寸法が安定します。この機械は、電力ケーブル、制御ケーブル、ロボットケーブル、自動車用ケーブルの撚線を作成するための標準ツールです。以下では、この機械が何をするのか、主なタイプの違い、注意が必要な仕様、および購入前に確認すべきことについて説明します。
新しいライン用の機械を選択する場合、または古いストランダーを交換する場合、この記事の情報は、機械の原理から購入の決定に進むのに役立つように構成されています。
同心撚り機とは何ですか?
同心撚り機は、中心ワイヤまたはコアの周囲に定義された円形層に個々の丸ワイヤを配置するケーブル製造機です。各層は所定の撚り長さと方向で撚られており、撚り方向は層ごとに交互になります。その結果、滑らかな丸い輪郭とコンパクトな断面形状を備えた導体が得られます。
ワイヤのグループが緩いランダムな束として撚られるバンチ撚りとは異なり、同心撚りでは、すべてのワイヤが独自の幾何学的位置に保たれます。この予測可能な構造により、絶縁押出、スクリーニング、被覆などの後続のプロセスが、形状欠陥によって妨げられることなく安定した厚さで実行されます。
同心撚り機の仕組み
タイプに関係なく、すべての同心撚線機は同じ原理で動作します。ペイオフ スプールが制御された張力の下で個々のワイヤを回転成形ユニットに送り、巻き取りアセンブリが完成した導体を同期速度で前方に引っ張ります。
- 支払い: 各ワイヤは、張力制御されたローラー上でそれぞれのスプールから引っ張られます。
- 指導: ワイヤ ガイドは、中心ワイヤの周囲に円形パターンでワイヤを配置します。
- ストランディングヘッドの回転: 回転するケージ、ドラム、または弓は、定義された螺旋角度でワイヤをねじります。
- 収束ダイ: ワイヤはダイで合流し、束を丸くきれいな外面に圧縮します。
- テイクアップ: キャプスタンまたは牽引ユニットが導体を前方に引き出します。回転速度と線速度の比によって撚り長さが決まります。
同心撚線機の主な種類
単一の最良の同心撚り機は存在しません。適切なタイプは、線径、層数、材質、生産速度によって決まります。
リジッドフレーム撚り機 すべてのスプールをフレームの回転部分に保持すると、すべての層が 1 回の回転パスで撚り合わされます。中型および大型の導体サイズに対して正確な形状が得られますが、セットアップ時間は長くなります。 遊星式撚線機 各ワイヤに余分なねじれを加えないように個々のスプール キャリアを回転させるため、残留ねじれが曲げ動作に悪影響を与えるフレキシブル ケーブルや制御ケーブルの導体に最適です。 管状撚り機 より単純で高速で動作しますが、ドラム全長にわたる張力制御はより困難です。電力ケーブルの円形の銅およびアルミニウム導体に広く使用されています。 両弓撚り機 巻き取り側を中心に回転する弓を使用することで、高い回転速度とコンパクトな設置面積を両立しており、中小型の円形導体にとって実用的な選択肢となります。
| マシンタイプ | 一般的なワイヤ範囲 | 速度 | 柔軟性 | 一般的なアプリケーション |
|---|---|---|---|---|
| リジッドフレーム | 0.5~4.0mm | 低~中 | 中 | 電力ケーブル導体、大きな円形構造 |
| 惑星 | 0.05~1.5mm | 低~中 | 高 | フレキシブルケーブル、コントロールケーブル、ロボットケーブル |
| 管状 | 0.3~3.0mm | 高 | 低い | 銅/アルミニウムの電源導体 |
| ダブルボウ | 0.1~2.0mm | 高 | 中 | 中小型丸導体、通信ケーブル |
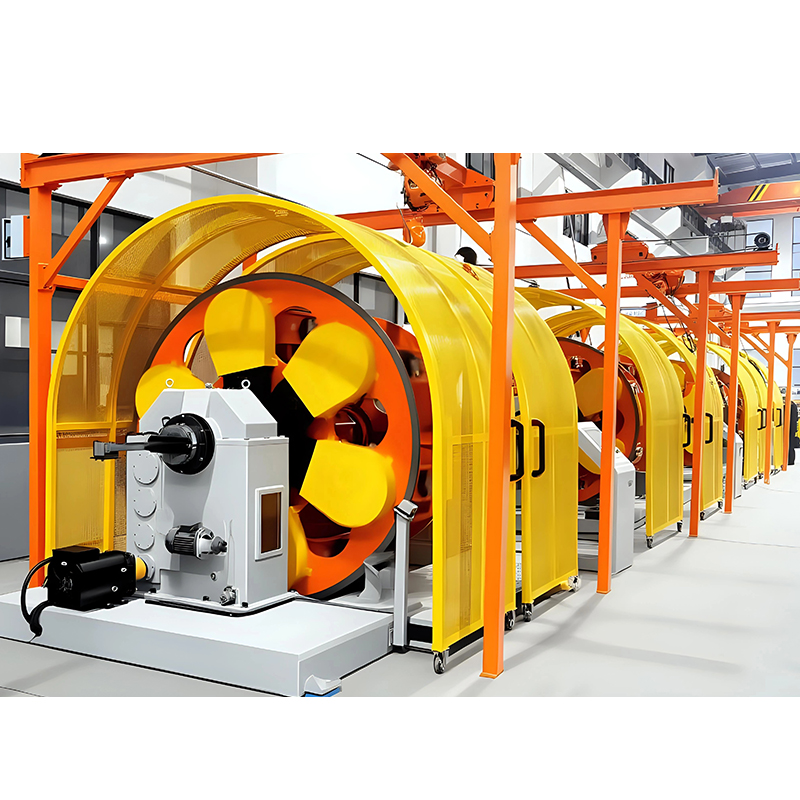 惑星 Type Stranding Machine for Precision Cable Manufacturing この機械は、遊星運動を使用して中心軸の周りで複数のコアを同期させ、残留トルクを低減し、幾何学的対称性を改善します。 USB 3.1 や医療機器ケーブルなどの高性能ケーブルに適しており、一貫したシールドと長期的な柔軟性を保証します。 製品を見る→
同心撚りがケーブル品質にとって重要な理由
同心撚り機によって生成される形状は、電気的性能、下流プロセスの安定性、完成したケーブルの機械的寿命を直接制御します。
- 丸くて均一な直径: 断熱材とジャケット層を一定の厚さで確実に塗布できるため、材料コストとスクラップが削減されます。
- バランスの取れたトルク: 層の方向を交互にすることで、完成したケーブルが取り付け中に丸まったりねじれたりするのを防ぎます。
- 安定した電気的特性: コンパクトで均一な導体により、生産ドラム間の DC 抵抗の変動が低減されます。
- 曲げ耐久性: 規定の位置に保持されたワイヤは、ケーブルが曲がったときの相互の摩耗が少なく、これはドラッグ チェーンやロボットの用途にとって決定的です。
最初の数百メートルでは許容範囲内のサンプルを生成する機械でも、その後張力がドリフトすると、やはり下流で障害が発生します。したがって、一貫した張力制御はオプションの追加機能ではありません。これは、安定した生産ラインとスプール交換のたびにスクラップが発生する生産ラインを分ける主な要因です。
購入前に比較すべき主な仕様
購入者は、ピーク回転速度だけでなく、完全な生産システムに基づいて機械を比較する必要があります。撚り長さ、ワイヤ範囲、張力制御、および巻き取り能力によって、機械が必要な公差内でターゲットの導体設計を実際に製造できるかどうかが決まります。
| パラメータ | 何を制御するのか | 実践メモ |
|---|---|---|
| 撚り長さの範囲 | 各層の撚りピッチ | ラインの走行中に調整できるはずです |
| 線径範囲 | 可能な導体構造 | 範囲が狭いと製品の柔軟性が制限される |
| 最大ワイヤ数 | 最大規模の対称構造 | 機械が 1 回のパスでターゲットに到達するかどうかを確認する |
| 張力制御 | 真円度、外径、スクラップ率 | スプールごとのサーボ張力は摩擦パッドよりも安定しています |
| 巻取り能力 | ドラムのサイズと生産長さ | さまざまなプラントレイアウトに適した直接テイクアップとバスケットテイクアップ |
見積もりを依頼する前に、これらのパラメータを導体設計と組み合わせてください。ターゲットの撚り長さとワイヤ数が適合しないマシンでは、たとえ最大速度が素晴らしく見えても、余分なパスが必要になり、実際の出力が低下します。
適切な同心撚り機の選び方
最も信頼性の高い選択方法は、完成したケーブル設計から始めて、マシン構成まで遡って作業することです。
- 最初に導体の設計を定義します。 各層の材質、単線径、本数、撚り長さ、撚り方向。
- 層数とバックツイストのニーズに応じてマシン ファミリを選択します。 低ねじれの柔軟な設計の場合は遊星型、大規模で単純な構造の場合は剛体または管状です。
- スループットに基づいてマシンのサイズを決定します。 月次生産目標を達成するために必要な最大回転速度と巻取り速度を計算します。
- 制御システムを確認します。 ラインの稼働中に監視できるレシピの保存、エラーの記録、張力のフィードバックを探してください。
- 実際的な要素を確認します。 アクセス可能なローディング位置、金型交換手順、およびスペアパーツの入手可能性。
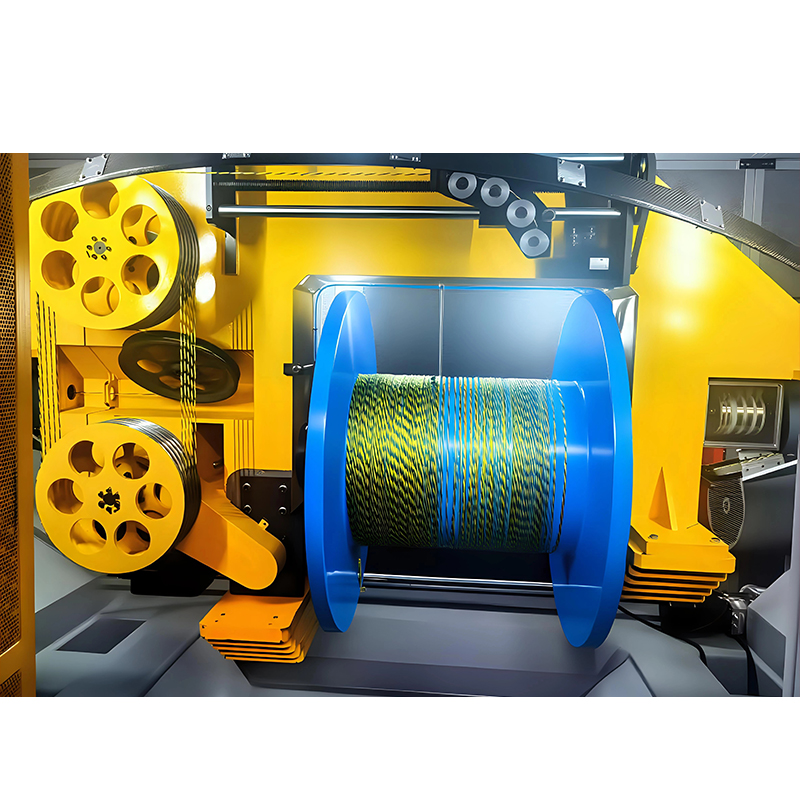 効率的なワイヤ撚りのための 1250 ダブルボウ撚り機 高速ねじり時の張力のバランスをとるダブルボウ設計を特徴とするこの機械は、正確なピッチ制御で複数のワイヤ、光ファイバー、または合金を加工します。さまざまな材質・形状に対応し、均一な撚りでケーブルユニットを安定生産します。 製品を見る→
機械のデモンストレーションだけでなく、お客様自身のワイヤでの試運転をご依頼ください。ペイオフスプールがほぼ空になったときに、機械が直径の均一性を維持しているかどうかを確認できます。この段階では張力システムが異なることがよくあります。
メンテナンスとトラブルシューティングの基本
同心撚り機の予定外停止のほとんどは、張力の不安定、ダイの磨耗、潤滑ギャップなどの回避可能な原因によって発生します。体系化されたメンテナンスルーチンは、導体の品質に影響を与える前に、これらの問題の大部分を防止します。
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| 外径が変動する | 不安定なペイオフ張力または摩耗した収束ダイ | 張力制御を校正します。摩耗スケジュールに従ってダイを交換します |
| 頻繁な断線 | 高 friction on guide pulleys or incorrectly set brake | ワイヤパスを再調整します。引っ張り張力を軽減する |
| 傷がついた、または磨かれた表面 | 間違った金型アプローチ角度または汚れた金型表面 | ダイの位置をリセットします。各シフトで金型をきれいにする |
| 振動と騒音 | 磨耗したベアリング、ギア、またはアンバランスな船首 | 潤滑を検査し、振動チェックを実行します |
よくある質問
同心撚りとバンチングの違いは何ですか?
バンチングでは、ワイヤーの束をゆるくランダムにねじります。速いですが、不規則な断面が得られます。同心撚りでは、すべてのワイヤがコアの周りの一定の層に配置され、予測可能な電気特性と曲げ特性を備えた丸くてコンパクトな導体が生成されます。
同心撚り機はアルミニウム導体を加工できますか?
はい、アルミニウムは電力ケーブル導体の標準的な材料です。引張強度が低く、表面が柔らかいため、表面の傷を避けるために調整された張力値、丸みを帯びたガイド溝、きれいな金型表面が必要です。
ロボット用フレキシブルケーブルにはどのタイプが最適ですか?
通常は遊星型の機械が好まれます。スプール キャリアのバックツイスト動作により、各ワイヤに追加のねじれ応力がかからなくなり、ロボットやドラッグ チェーンの用途におけるケーブルの曲げ耐久性が維持されます。
撚り長さは導体の性能にどのような影響を与えますか?
レイを短くすると柔軟性が高まりますが、DC 抵抗がわずかに増加します。より長い撚り線は抵抗を減らしますが、より硬い導体を生成します。最終的なケーブルの仕様とその設置環境に従って選択する必要があります。
ストランディング後に圧縮ダイスは必要ですか?
いつもではありません。圧縮により導体の直径が小さくなり、ワイヤ間の隙間が塞がれるため、自動車ケーブルや電力ケーブルに役立ちます。ただし、材料応力が増加するため、追加のユニットが必要になります。ケーブル設計により外径を小さくする必要がある場合にのみ使用してください。
最終的な考え
適切な同心撚線機を選択することは、最速の機を選択するというよりも、実際に製造する導体設計に機械の構造を一致させることが重要です。生産プログラムに対して仕様を検証し、独自の材料で試用を実行し、サプライヤーが設置とプロセスの最適化をサポートできることを確認します。適切な機械を使用すると、安定した円形導体が得られ、スクラップが減り、最初のドラムから予測可能なスループットが得られます。
撚り線装置のさまざまなファミリーのより広範な説明については、当社の資料を参照してください。 ケーブル撚り機の総合ガイド 。生産に関するアドバイスや会社の最新情報については、当社のウェブサイトをご覧ください。 ニュース セクション .