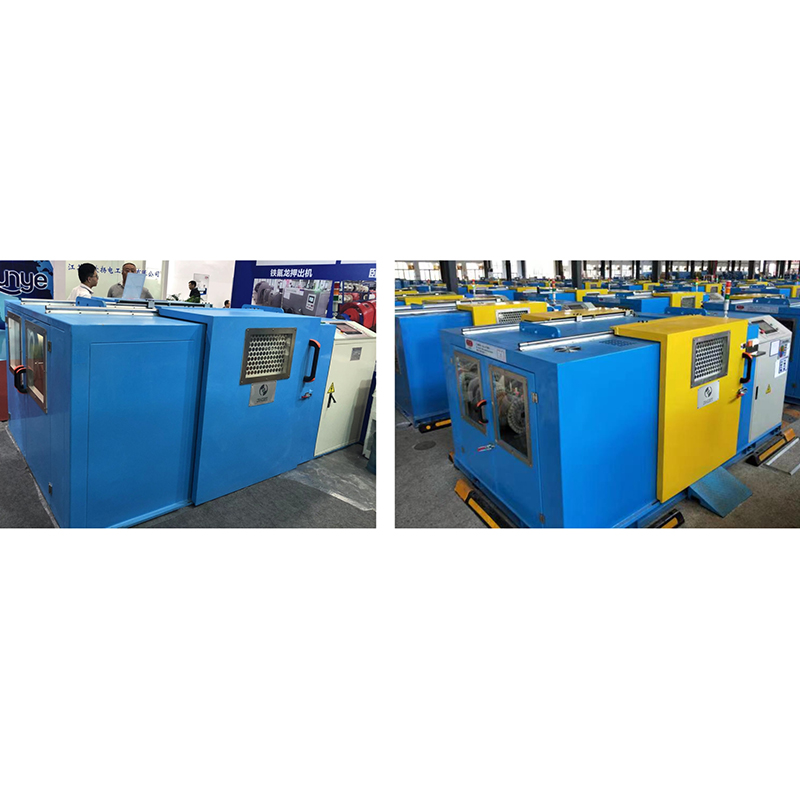




シリコンゴムケーブル製造機とは何ですか?
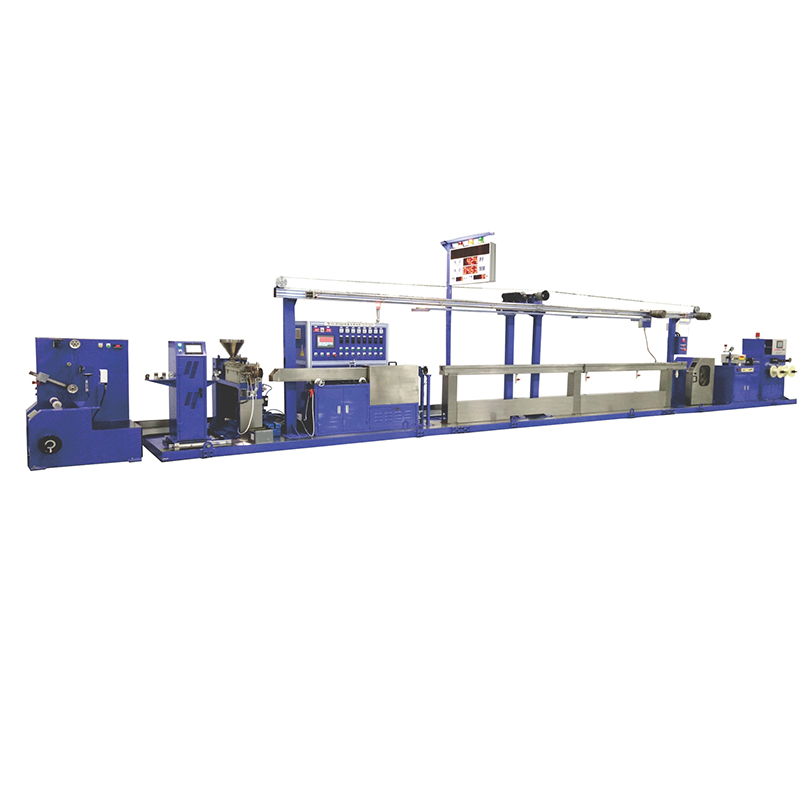
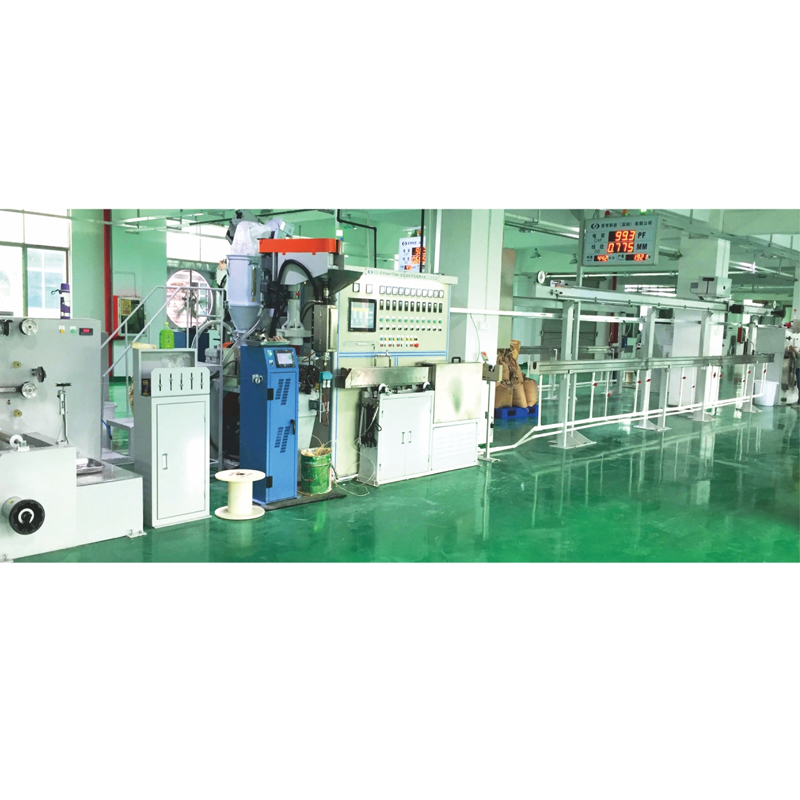
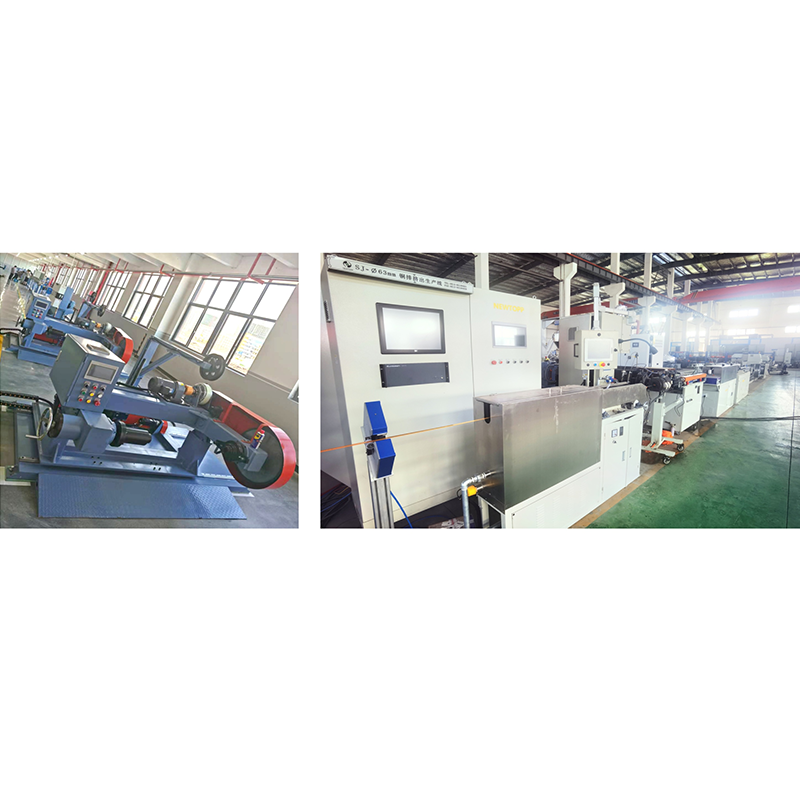
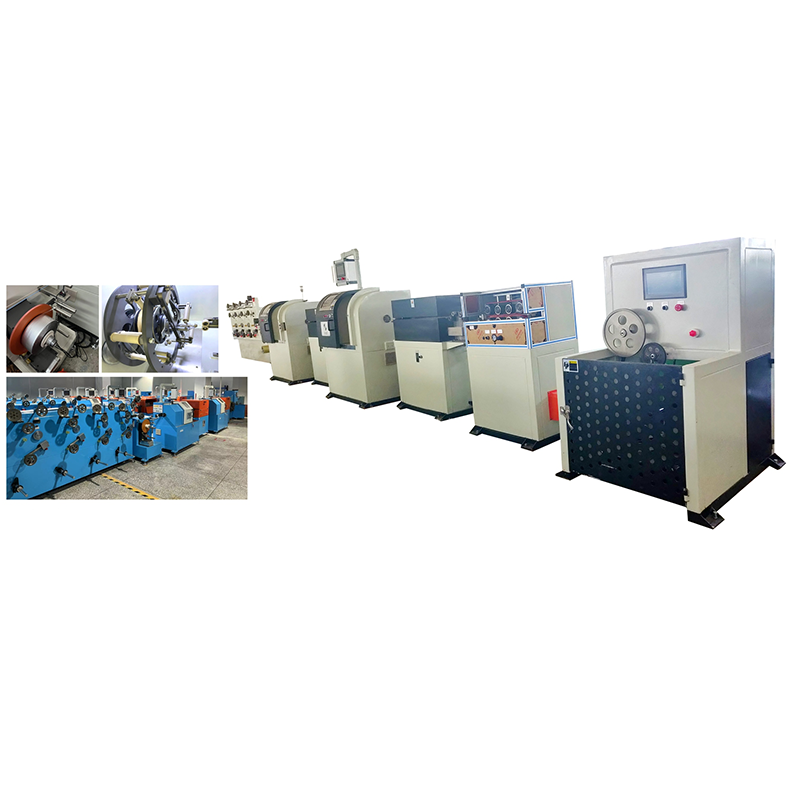
シリコンゴムです ケーブル製造機 は、未硬化のシリコーンゴムを導体の周囲に塗布し、熱風硬化チャネル内で加硫し、冷却して完成したケーブルを巻き取る完全な押出ラインです。生産に関して言えば、それは単一のプレス機やワインダーではありません。これは、押出機、硬化セクション、冷却トラフ、およびテークアップがコンパウンドの硬化挙動およびケーブルの壁厚許容差に適合する必要がある、調整された機械列です。
シリコーンゴムは熱硬化性であるため、PVC やポリエチレンとは異なる方法で加工されます。コンパウンドは未加硫ゴムとしてコールドフィード押出機に入り、押出後に架橋する必要があり、熱可塑性プラスチックに使用される高摩擦スクリューに耐えることができません。従来の絶縁用に設計されたラインでは、スクリュー速度に関係なく、一貫したシリコーン層を生成できません。押出ラインの組み立て方法の一般的な説明については、ケーブル押出ラインの包括的なガイドを参照してください。
シリコーンゴム押出ラインのコアコンポーネント
すべてのシリコーン ラバー ケーブル ラインは 5 つの機能ステーションから構築されており、その仕様は緊密に接続されています。同様に長い硬化セクションのない高出力押出機を選択すると、ラインの動作が遅くなるだけです。
| コンポーネント | 機能 | 選択メモ |
|---|---|---|
| コールドフィードゴム押出機 | シリコーンコンパウンドを可塑化し、クロスヘッドに供給します。 | 温度管理されたバレル。 L/D 比は通常 12:1 ~ 20:1 |
| クロスヘッドダイ | 導体をガイドし、均一なゴム層を塗布します。 | 金型の形状と中心の位置合わせにより肉厚の同心度を制御 |
| 熱風加硫チャンネル | シリコーン化合物を架橋して安定したエラストマーを形成します | 長さと温度プロファイルはコンパウンドの硬化曲線と一致する必要があります |
| 冷却トラフ | 巻き取り前のケーブル温度を下げる | 段階的な水冷により熱衝撃と多孔性を防止 |
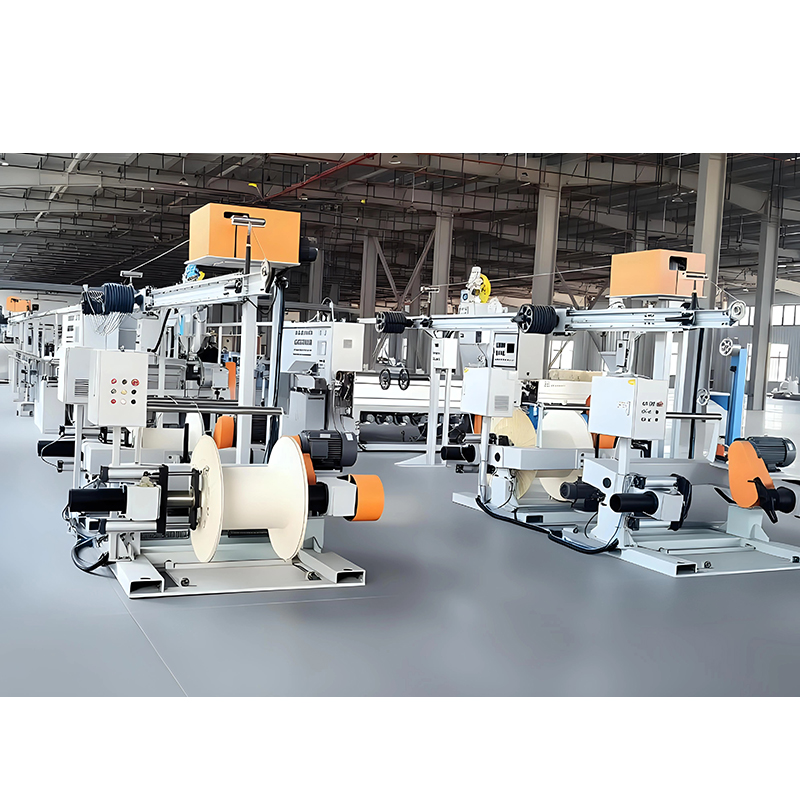
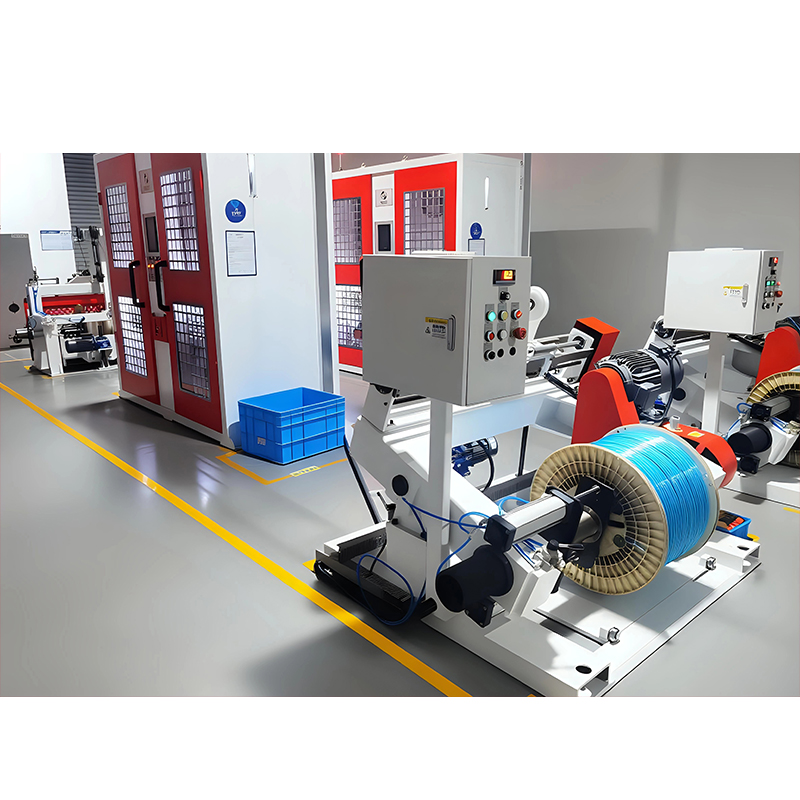
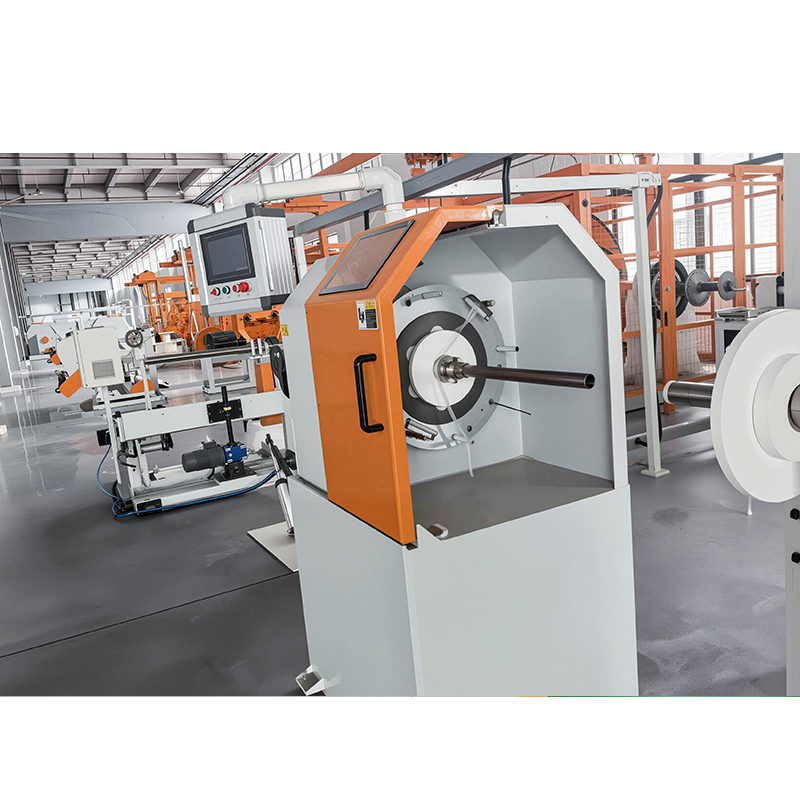
| 引き取りと引き取り | ケーブルを一定の張力で引っ張り、ドラムに巻き付けます | 速度の安定性は直径と楕円率に直接影響します |
シリコーンゴムケーブルの製造工程
このプロセスには 5 つの異なる段階があり、それぞれの段階が断熱材の品質に特定の影響を与えます。
- シリコーンコンパウンドをコールドフィード押出機に供給し、そこでスクリューが熱可塑性プラスチックに使用される高い摩擦熱を使わずにシリコーンコンパウンドを搬送して可塑化します。
- クロスヘッドを通して導体の周囲に押し出し、銅またはより線導体上に同心円状の層を形成します。
- ケーブルを熱風チャンネルで加硫すると、過酸化物触媒がゴムを安定したエラストマーに架橋します。
- 寸法を固定し、気孔の発生を防ぐために、ケーブルを水槽内で徐々に冷却します。
- 直径を測定し、完成したケーブルを張力を制御しながらドラムに巻き取ります。
硬化時間は壁の厚さに依存します。一般的な 2 mm のシリコン壁の場合、硬化チャネルは高速ラインで 12 ~ 30 メートルに及ぶ場合があります。単芯シリコーン絶縁ケーブル (モーター リード、加熱ケーブル、家電配線) に重点を置いている生産者向けに、専用の芯線絶縁押出ラインにより、押出機、硬化チャネル、冷却、および巻き取りが 1 つのマシン トレインに統合されており、これにより試運転が短縮され、プロセス制御が簡素化されます。
シリコーンゴム vs. PVC vs. PTFE: 材質の比較
完成したケーブルの温度クラスとコストは、機械よりも材料の選択によって決まります。
| プロパティ | シリコーンゴム | PVC | PTFE/FEP |
|---|---|---|---|
| 連続温度範囲 | -60℃~200℃ | -40℃~105℃ | -200℃~260℃ |
| 低温での柔軟性 | 素晴らしい | 貧弱から中程度 | 良い |
| 炎のパフォーマンス | 添加剤による自己消火性 | 自己消火性 | 素晴らしい |
| 加工難易度 | 加硫が必要です | 簡単 | とても難しい |
| 相対的な材料コスト | 高 | 低い | 非常に高い |
ケーブルメーカーにとっての実際的なメッセージは次のとおりです。 シリコーン ゴムは、150°C を超える連続動作温度と低温での柔軟性の両方が必要な場合に投資を獲得します。 。一般的な屋内配線の場合はPVCの方が加工コストが安くなります。極端な環境では、PTFE の方が高い評価が得られますが、材料コストと加工コストがはるかに高くなります。マシンの選択は製品仕様に従います。その逆はありません。
シリコンゴムケーブル製造機の選び方
選択はケーブルの仕様とターゲット出力から始まり、次に制御精度とサプライヤーの能力によって進められます。
最初にケーブル仕様を定義する
機械を比較する前に、絶縁温度クラス、導体サイズ、肉厚、および適用可能な規格を選択してください。これらのパラメータは硬化壁の要件を設定し、これによってダイの形状と最小硬化チャネル長が決まります。 180°C 定格のケーブルと 200°C 定格のケーブルでは、硬化曲線が異なる異なるシリコーン化合物を使用する場合があります。
硬化能力に合わせたライン速度
ライン速度はスクリューの出力だけでなく、硬化時間によっても制限されます。 硬化セクションが短すぎる場合、オペレーターはコンパウンドが完全に架橋されるまでラインを遅くする必要があります。サプライヤーが速度を見積もる場合は、その速度がどのような導体の直径、肉厚、化合物を指すのかを尋ねてください。
肉厚制御の評価
同心円状の絶縁は、シリコンケーブルの最も目に見える品質特性です。ダイのアライメント、引き取り張力の安定性、閉ループ直径測定はすべて寄与するため、ラインに手動調整ではなく測定フィードバックが含まれていることを確認してください。精密ケーブル押出装置の詳細により、測定および制御パッケージに何を求めるべきかが明確になります。
加工サポートとアフターサービスを確認する
最初の製品トライアルでは、マシンの実際の動作が現れます。貴社のコンパウンドでラインを委託し、オペレーターを訓練し、スペアパーツとプロセス文書を準備しておくサプライヤーは、新しいラインからのリスクのほとんどを排除します。
よくある問題とその回避方法
シリコーン ゴム ケーブルの欠陥のほとんどは、4 つの根本原因にたどることができます。
- 気孔率: 加硫中に閉じ込められた水分または揮発性副生成物。材料の乾燥と正しい温度プロファイルによって解決されます。
- 偏心した絶縁: ダイヘッドの位置がずれているか、巻き取り張力が不安定です。
- 硬化不足:硬化セクションが短すぎるか、熱風温度がライン速度に対して低すぎます。
- 表面の破れや粗さ: 間違ったスクリュー速度、不十分なバレル冷却、または不適切なダイランド長。
これらの各故障モードには特定の修正方法があり、ワイヤ押出機のトラブルシューティング ガイドでは、根本原因と修正方法を系統的に詳細に説明しています。
フルシステムエクスペリエンスが重要な理由
押出機、硬化セクション、および巻き取りが異なるサプライヤーから提供されている場合、ラインのパフォーマンスに対する責任が分割されます。完全なマシントレインを構築するメーカーはインターフェースを制御するため、寸法の一貫性と硬化の安定性を容易に実現できます。 Jiangsu Newtopp Precision Machinery は、2004 年以来、ケーブルの押出、撚り線、テーピング装置を設計、構築しており、自社の研究開発センター、精密機械加工施設、および 1 つの組織の下に 3 つの製造工場を備えています。
多層構造の場合、外側のシリコーン ジャケットは、ワイヤおよびケーブル ジャケットのシース押出ラインの 2 回目のパスで適用されます。このラインは、より大きな束径に合わせてサイズ設定され、硬化チャネル全体で同じ温度プロファイルを維持します。同じ組織がより線機とテーピング機も供給しているため、導体のより線、シリコーン絶縁体、シリコーン シースなどの完全なシリコーン ケーブル生産プログラムを 1 つのソースから計画およびサポートできます。
よくある質問
シリコンゴムケーブル製造機とは何ですか?
これは、シリコーンゴム絶縁導体またはシリコーン被覆ケーブルを製造するために構築された、コールドフィード押出機、クロスヘッドダイ、熱風加硫チャネル、冷却トラフ、およびテークアップで構成される押出ラインです。
シリコンゴムとシリコーンゴムの違いはありますか?
2 つの用語は同じ材料ファミリーを指します。シリコーンゴムはポリシロキサンエラストマーの化学的説明です。シリコンゴムは、機械の検索や製品名で使用される一般的な業界の略語です。
PVC押出ラインはシリコーンゴムを加工できますか?
通常はそうではありません。シリコーンは押出後に加硫する必要がある熱硬化性物質であるため、ラインには熱風または蒸気による硬化セクションが必要です。 PVC 押出機のスクリュー形状も、シリコーンに必要なコールドフィードゴムスクリューとは異なります。
なぜシリコーンゴムラインには長い硬化チャネルが必要なのでしょうか?
加硫にはポリマーを架橋するために熱と滞留時間が必要なためです。硬化長によって、特定の壁厚に対する最大ライン速度が設定されます。短くすると出力が低下するだけです。
シリコンケーブルラインはどのくらいの出力速度に到達できますか?
一般的な小型シリコーン建築用ワイヤーは、導体サイズ、肉厚、硬化部分の長さに応じて、20 ~ 80 m/min で製造されます。重い構造物は、熱が厚いゴムの壁を通過する必要があるため、動作が遅くなります。
シリコーン絶縁体と PTFE 絶縁体のどちらを選択すればよいですか?
連続温度、柔軟性、環境を比較してください。シリコーンは、PTFE よりも低い材料コストでほとんどの高温および柔軟なケーブルのニーズに対応しますが、200°C を超える極端な温度定格が必須の場合には PTFE が選択されます。