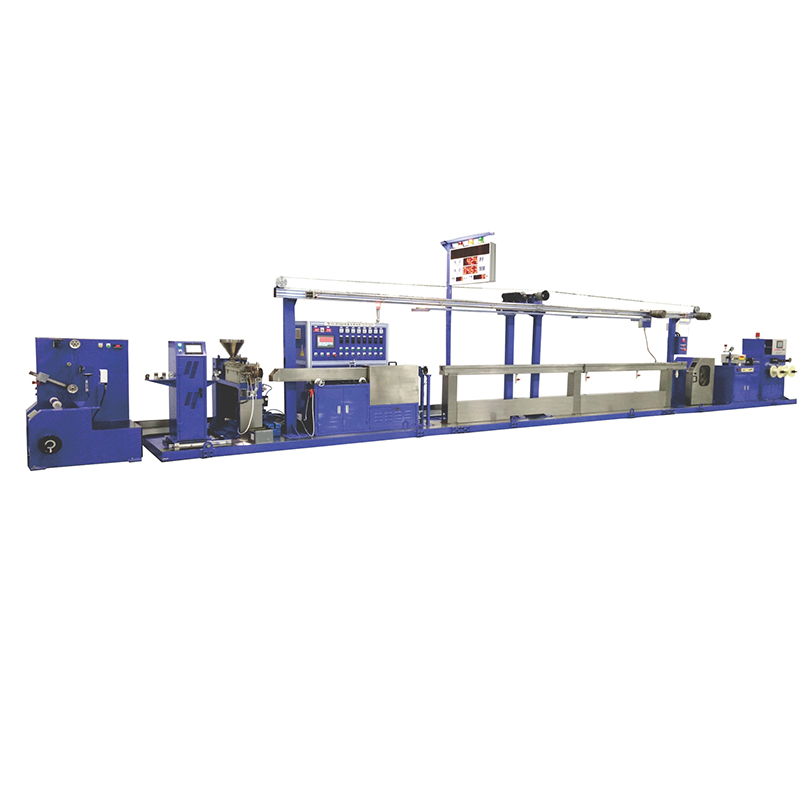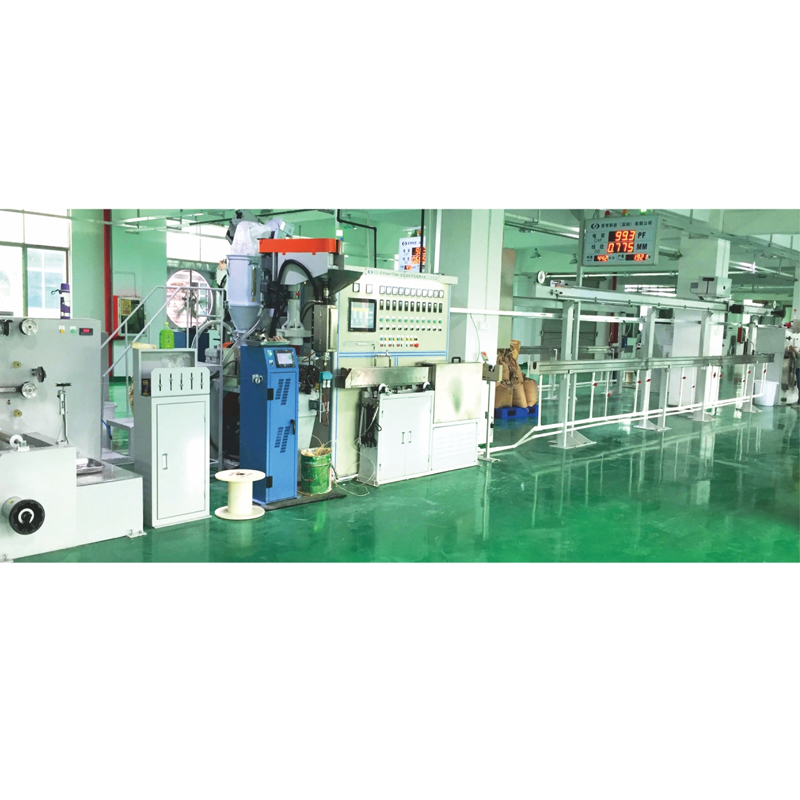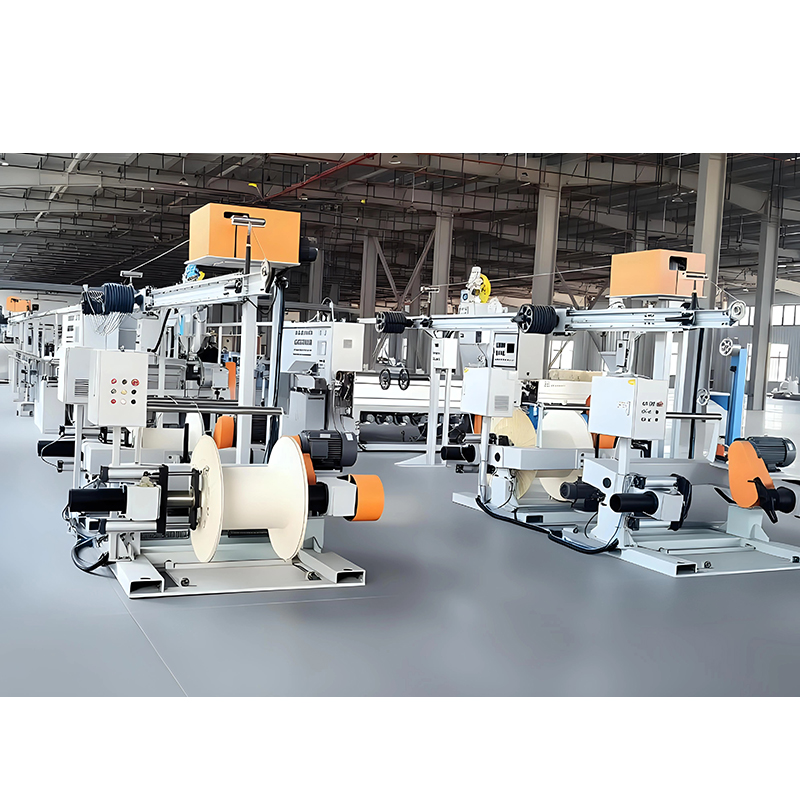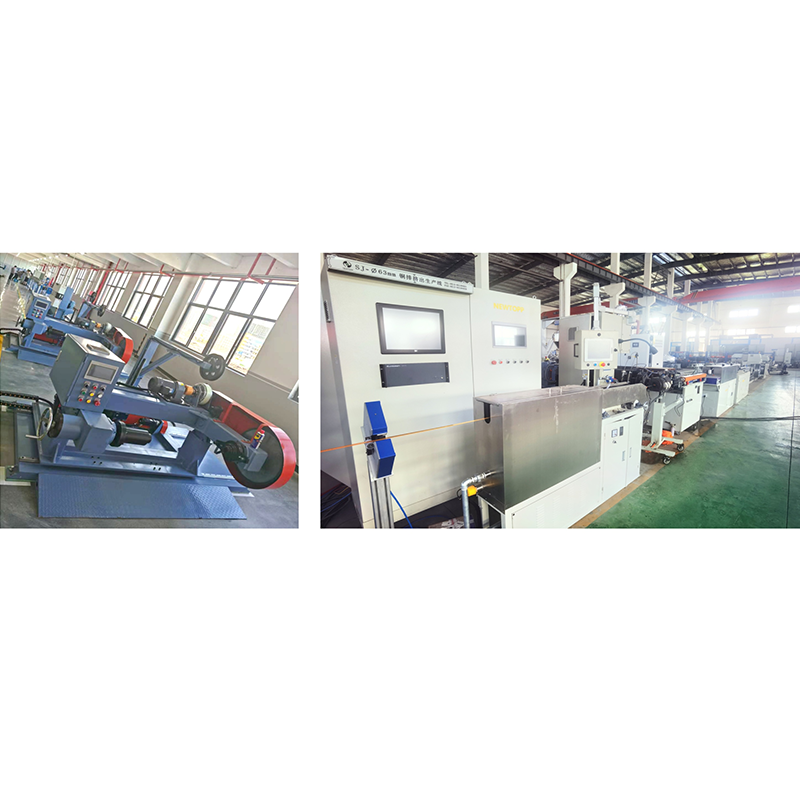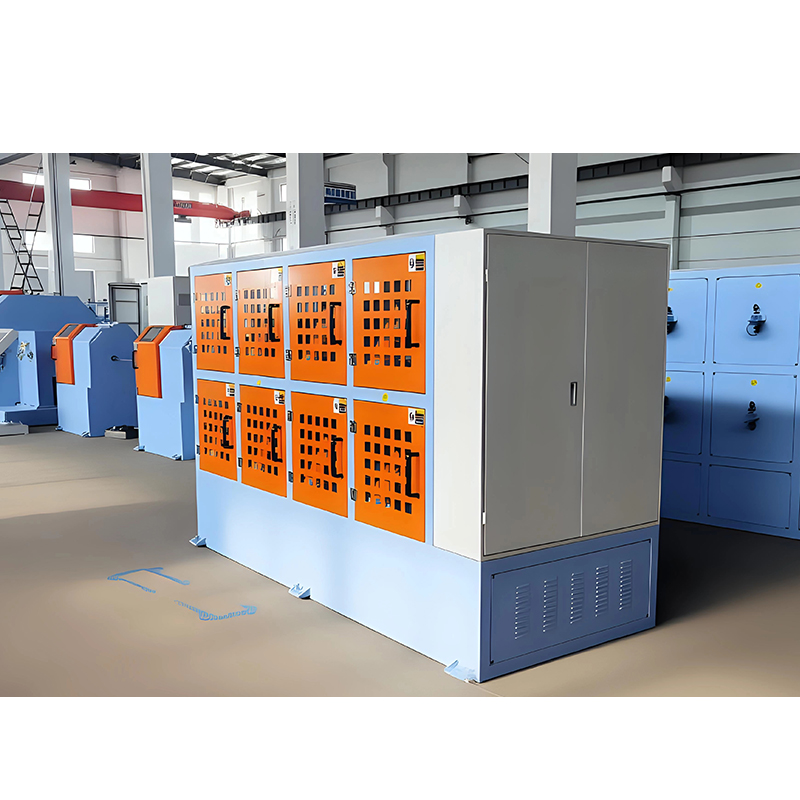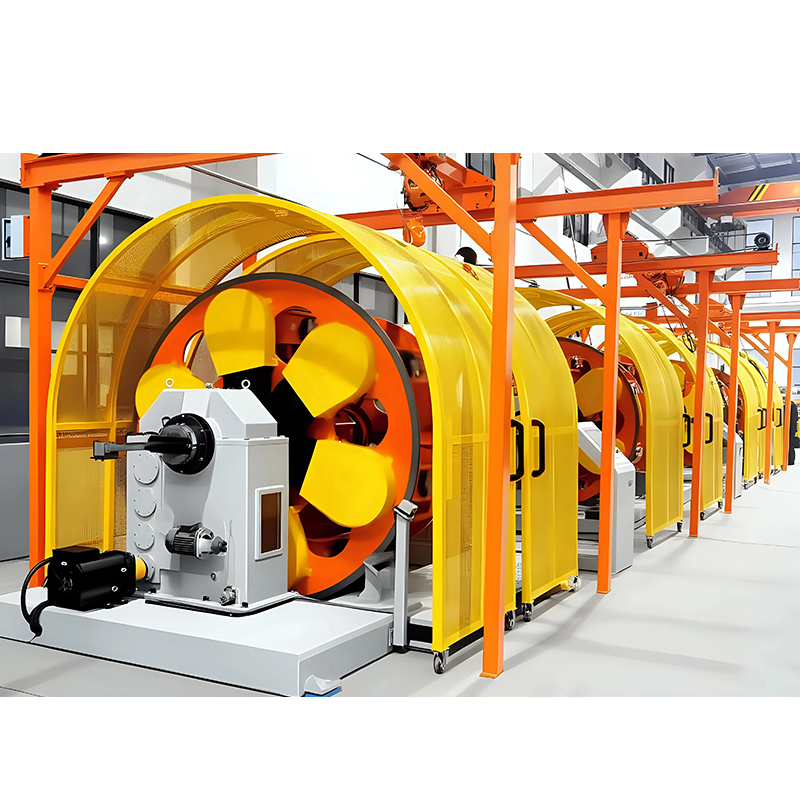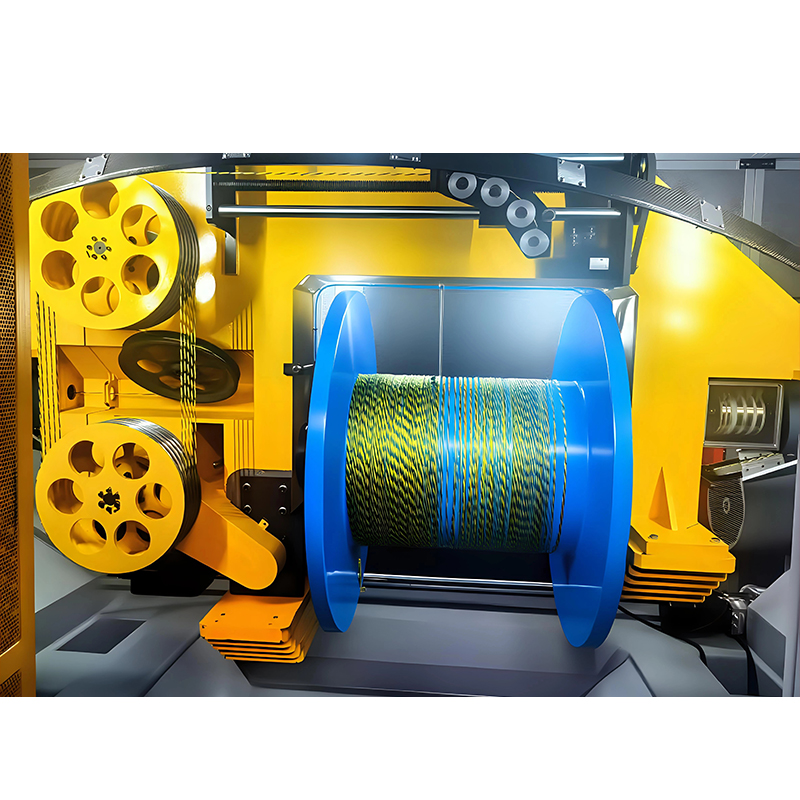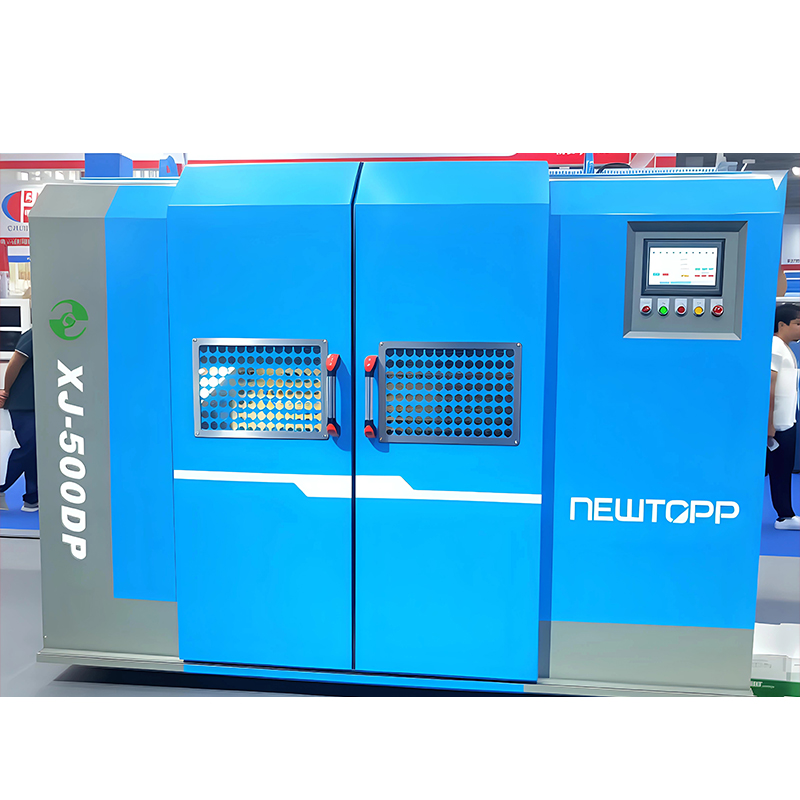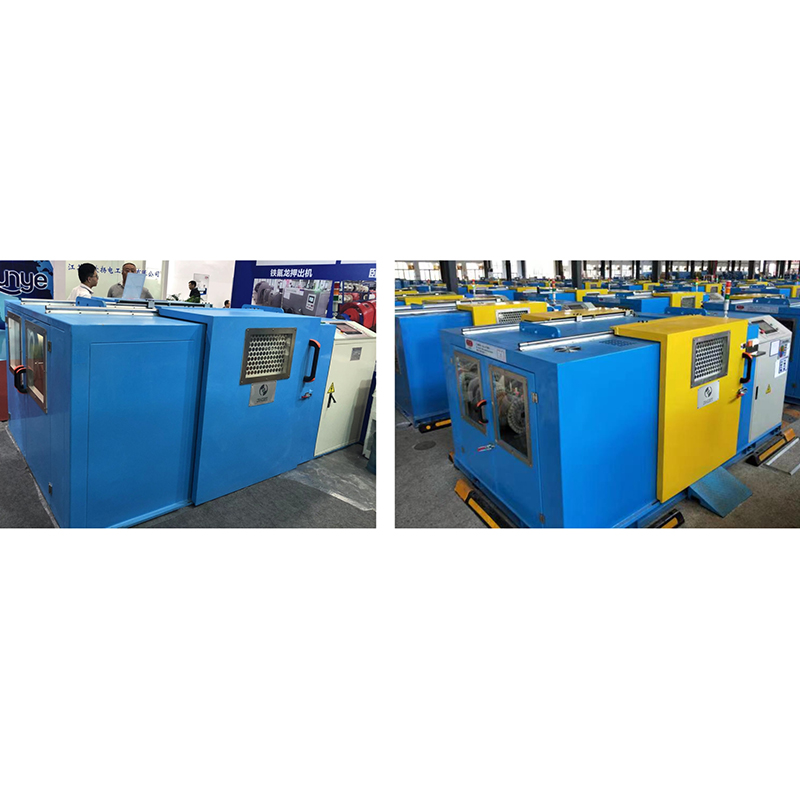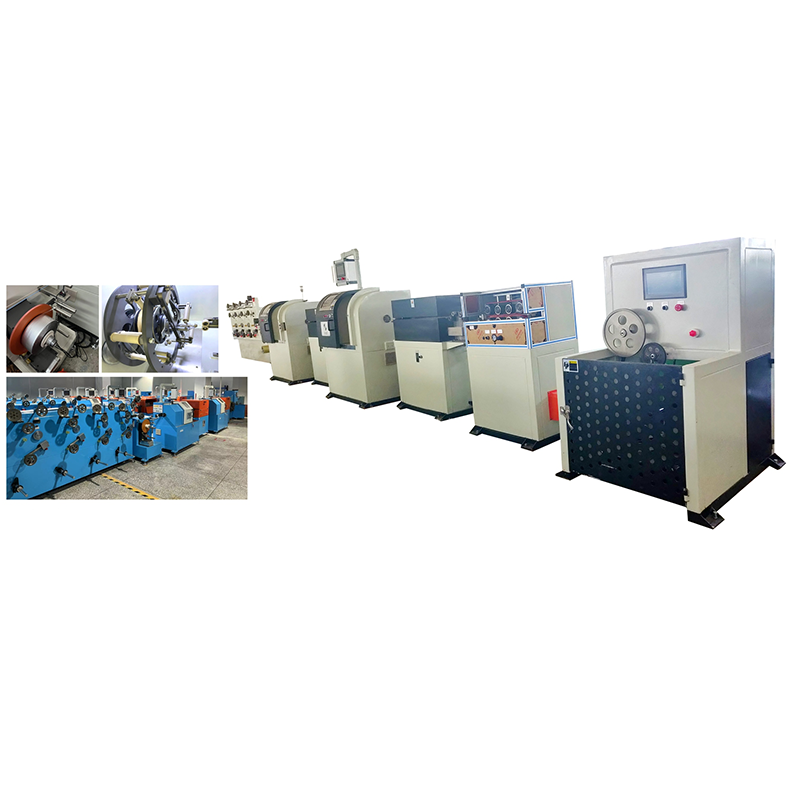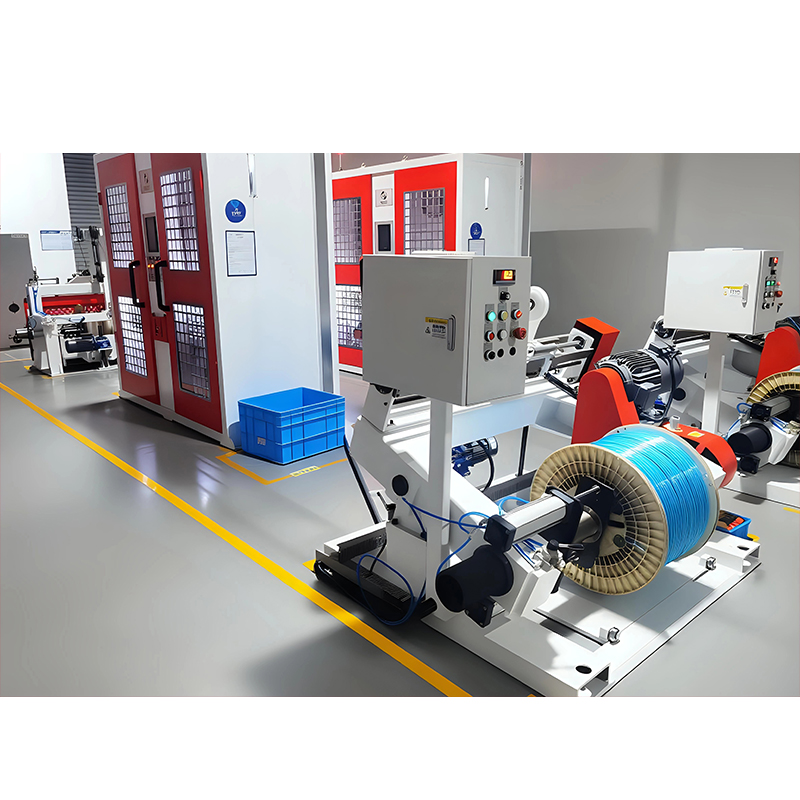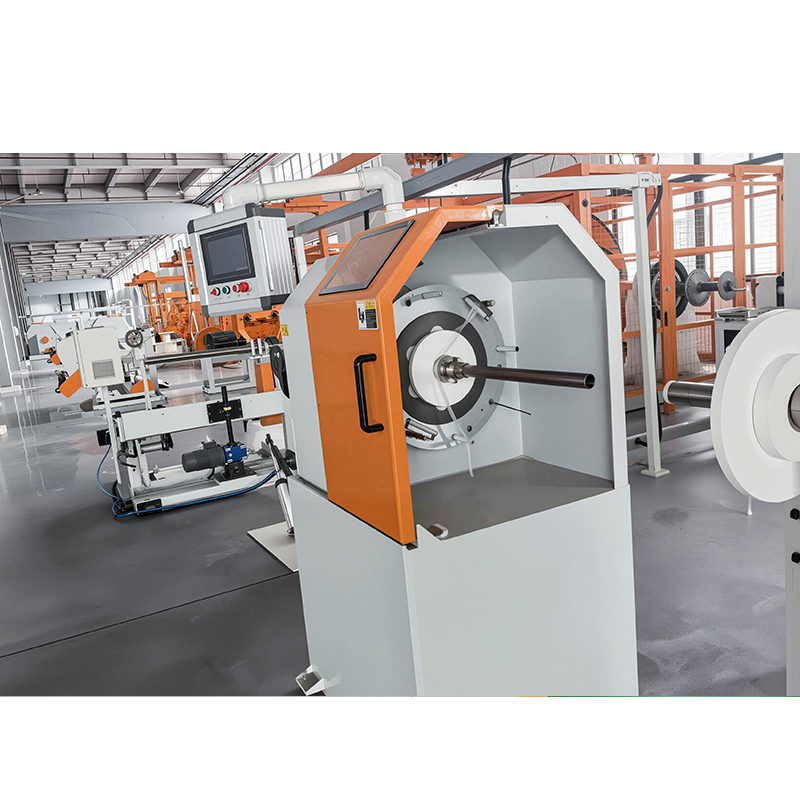




銅線 撚り機 は、複数の銅線を撚り合わせて 1 本のより線導体にする生産システムです。電力ケーブル、データ ケーブル、自動車用ケーブル、または産業用フレキシブル ケーブルを製造するほぼすべてのケーブル工場で使用されています。この機械は、絶縁またはジャケットのステップを開始する前に、導体の柔軟性、電気的安定性、生産速度を決定します。
新しいケーブル プラントの撚り線を評価している場合、または既存のワークショップをアップグレードしている場合、実際的な問題は撚り線機が必要かどうかではありません。どのタイプ、どの仕様、どの機能が実際に投資を正当化するかが重要です。この記事では、銅線より線機の種類や機能、比較方法、注文前の確認事項などについて説明します。
銅線撚線機とは何ですか?
銅線 stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
製品に必要な導体の種類によって購入すべきマシン クラスが決まるため、定義は重要です。
撚り機の実際の動作
機械はペイオフ スプールから個々のワイヤを供給し、中心点に向かってガイドし、ワイヤが均一ならせん状に互いに巻き付くようにグループ全体をケーブル軸の周りに回転させます。最も一般的な 2 つの機械原理は、弓型とケージ型です。
- 弓型撚線機 : ワイヤスプールは回転部分の外側で静止します。弓だけがスプールグループの周りを回転します。この設計は非常に高速を可能にし、電話線、データ ケーブル導体、および細いより線に一般的です。
- かご型(遊星)撚り機 :スプール自体が中心軸を中心に回転します。この方法はより線の形状をより正確に制御し、通常は大型の導体、電力ケーブル、ロープレイ構造に使用されます。
- 二本撚り、三本撚り機 : ペアツイストまたは非常にコンパクトな構造が必要な場合、ワイヤは 1 回転あたり 2 回または 3 回回転要素を通過します。
すべてをうまく実行できる単一のマシンはありません。正しい答えは、導体の断面積、生産量、および下流プロセスで特定の撚り方向または素線ピッチが必要かどうかに基づいています。
銅線撚線機の種類
マシンタイプの選択は、購入プロセスにおいて最も重要な決定事項です。各タイプは、特定範囲の導体サイズと生産シナリオに合わせて最適化されています。
両弓撚り機
ダブルボウ撚り機は、同じローターに取り付けられた 2 つの回転ボウを使用し、ローターの回転ごとに 2 つの撚りを生み出します。銅線の束ねおよび細いより線の製造では、単一ツイスト設計よりも単位床面積あたりの生産量が高くなります。 1250 ダブルボウ撚線機は、0.15 ~ 0.80 mm の範囲の単線の銅線を中速で束ねるのに一般的なサイズです。
高効率、小さな導体断面積、および高いスプール容量が必要な場合にこのマシンを使用します。また、より線プロセスでは個々のワイヤが折れたりねじれたりしないため、ロボット ケーブル、トレーリング ケーブル、および自動車配線用のフレキシブル コンダクタの製造にも役立ちます。
遊星(かご)式撚線機
遊星型撚線機は、回転ケージ内でワイヤ スプールを運びます。ケージが回転する間、スプールは導体軸の周りを回転し、非常に均一で制御された撚り長さを生成します。この設計は、素線の形状がケーブルの直径と電気抵抗に直接影響する、大きな断面積の導体や低電圧電力ケーブルに適しています。
導体が円形で、明確な撚り方向があり、中電圧または高電圧の用途を目的としている場合、または 10 mm を超える導体を定期的に製造する場合に、これは正しい選択です。 2 .
カンチレバー単撚線機
片持ち式一本撚り機は、ローターを片側で支持した弓型機で、糸巻きやスプール交換が早くなります。 1 回転あたり 1 回の撚りで十分な絶縁芯線のツイスト、ペア、およびケーブル ユニットに使用されます。
その利点は、シンプルさ、簡単なアクセス、およびメンテナンスコストの削減です。小規模なケーブル ワークショップの場合、裸銅線と絶縁芯線の両方を配線できるため、片持ちシングル撚り線機が最初の撚線投資となることがよくあります。
バックツイストペア撚り機
水平または垂直逆撚りペア撚り機は、2 本の絶縁導体を撚り合わせてペアを形成するために使用されます。バックツイスト機能により伸びが防止され、ペアの電気的対称性が維持されます。これは、データ通信ケーブル、計装ケーブル、および高い電気的性能要件を満たす必要があるその他のペアツイスト構造にとって重要です。
三重撚り機
三重撚り機は、ワイヤーのグループごとに弓を 3 回転させることにより、ローター 1 回転ごとに 3 回の撚りを実現します。小規模なペアツイスト用途の生産速度が向上します。需要が高く、1 メートルあたりの撚り数が多い場合に、データ ケーブルの生産ラインでよく使用されます。
比較すべき主な技術仕様
銅線撚線機の仕様書は、単なるオプションデータのリストではありません。これは、機械が意図した生産計画を達成できるかどうかを計算するための基礎となります。
| 仕様 | それが何を決定するのか | 何を探すべきか |
|---|---|---|
| スプール数 | 1 回のパスで撚り合わせることができる個々のワイヤの最大数 | 7、19、37、または 61 ワイヤなど、必要な導体構造に適合します。 |
| 最大ツイスト速度 | シフトごとの生産高 | 1 分あたりの撚り数で測定されます。ワイヤ張力制御が不十分な場合、高速化が必ずしも有益であるとは限りません |
| スプールサイズ | スプールあたりの走行長さ、切り替え頻度 | スプールが大きいとダウンタイムが減少しますが、より多くの床面積とより重い取り扱い機器が必要になります。 |
| 撚り長さの範囲 | 完成した導体の柔軟性と電気的性能 | 最小および最大の撚り長さを確認し、作成したケーブル規格と比較します。 |
| 線径範囲 | 機械が処理できる導体の範囲 | 現在の製品と将来の製品開発の両方に適合します |
| 張力制御システム | 撚り品質と断線率 | 細い銅線を使用する場合は、フィードバック制御付きのダンサー アームが推奨されます。 |
| ブレーキシステム | 安全性と緊急停止 | 空気圧ブレーキまたは電磁ブレーキが標準装備されていることを確認してください |
撚り線機が製造効率を向上させる仕組み
銅線撚線機の効率向上は速度だけではありません。これは、材料の無駄を削減し、導体の品質を管理し、ケーブル 1 キロメートルあたりに必要な労働力を削減することによって実現されます。
生産速度の向上
適切に適合した撚り機は、旧式の単撚り機と比較して、1 時間あたりの生産量を 2 ~ 5 倍に増やすことができます。 1250 ダブルボウ撚り機の場合、撚り速度はワイヤの直径と構造に応じて 1 分あたり 600 ~ 1,400 撚りの範囲になります。この速度は、1 日あたりの走行距離の増加に直接変換されます。
導体の品質の向上
撚り線の際に個々のワイヤに均一な張力がかかっていないと、導体の抵抗値が大きく変化し、外径が不規則になります。これは、絶縁段階でケーブルが不合格になることにつながります。各スプールに個別の張力制御を備えた最新の撚り機は、スクラップを削減できます。これは、0.10 ~ 0.30 mm の範囲の細い銅線を処理する場合に特に当てはまります。
人件費の削減
統合された張力制御、集中制御パネル、および迅速な負荷スプール装填を備えた撚り機により、オペレータの数が削減されます。ラインが適切に構成されていれば、2 人のオペレーターが複数の機械を監視できます。
一貫した撚り長さ
撚り長さは、ストランドを 1 回完全に撚るのに必要なケーブル軸に沿った距離です。撚り長さが短いと、ケーブルはより柔軟になりますが、抵抗はわずかに増加します。撚り長さが長いと、ケーブルはより硬くなります。正確なギアボックスまたはサーボ制御を備えた銅線撚線機は撚り長さを一定に保ち、その一貫性がケーブルの品質を左右するのです。
購入前に確認すべき主な機能
サプライヤーからの見積もりを比較する前に、生産効率に直接影響する必須機能の短いリストを定義する必要があります。
ダンサーローラーの張力制御
ダンサーローラー方式により、送給ワイヤーと巻き取り速度の瞬間的な差を吸収します。加減速時でもワイヤーの張力を一定に保ちます。ダンサーローラー制御のない機械では、ストランドの破損や直径の変動が発生しやすくなります。
空気圧または電磁ブレーキ
緊急停止の場合には、すべての回転部品が迅速かつ同時に停止する必要があります。空気圧ブレーキは応答が速く、調整が簡単です。電磁ブレーキはより単純ですが、長いブレーキサイクル中に熱を発生する可能性があります。
スプールのロードとアンロード
フルスプールの交換に必要な時間は、総生産コストの大部分を占めます。手動ローディング システムを備えた機械もあれば、油圧または空気圧リフト アームを備えた機械もあります。シフトごとに予想されるスプール交換の回数と、昇降装置に使用できる床面積を計算します。
デジタルカウンターとレイ長さの読み出し
ねじれ、メートル、撚り長さのデジタルカウンターは単なる便利さではありません。これにより、各バッチのパフォーマンスを記録し、次回同じ製品を実行するときに同じパラメータを再現することができます。生産のトレーサビリティのために、これは不可欠です。
ねじり機構の比較
ねじり機構によって、最高速度、製品範囲、達成できる品質レベルが決まります。以下の表は、主なタイプの比較をまとめたものです。
| 特徴 | 弓の種類 | ケージ / 惑星 | バックツイストペアマシン |
|---|---|---|---|
| 代表的な製品 | 束状導体、フレキシブルワイヤ、細いより線 | 丸型より線導体、電源ケーブル | データまたは機器ケーブル用のツイストペア |
| 速度 | 高 | 中 | 中 to high |
| 撚り長さの精度 | 良い | とても良い | ペアツイストの一貫性に優れています |
| ワイヤー張力制御 | 個別ダンサーまたは磁気ブレーキ | 個別スプールブレーキ | 個別の張力制御 |
| 初期投資 | 下位 | 高er | 中等度 |
| 最適な使用例 | 高 volume, small conductors | 中 to large conductors, rigid quality requirements | データケーブル、LANケーブル、バスケーブル |
銅の撚り合わせにおける一般的な問題とその解決方法
より線ワークショップにおける運用上の問題のほとんどは、ワイヤーの張力、ペイオフの調整、スプールの品質に起因します。機械が正常に動作しているにもかかわらず導体が抵抗テストに合格しない場合は、まず次の点を確認してください。
撚り線中の断線
個々のワイヤが頻繁に破損する場合は、巻き取り速度を下げ、ペイオフ スプール フランジを点検してください。フランジの粗いエッジは銅線を損傷する可能性があります。ペイオフエリアには磁器またはセラミックのガイドを使用してください。
完成した導体の直径ばらつき
キャプスタンホイールとテイクアップの張力を確認してください。ライン速度がわずかに変化すると、導体全体の直径が変化します。機械では外径を均一に保つために安定した巻取り張力が必要です。
ねじりすぎまたはねじり不足
撚り長さが必要より短いと、導体が硬くて脆くなり、押出時の取り扱いが困難になります。撚り長さが指定より長い場合、導体は柔軟性テストに適合しません。各スプールの開始部分を測定して、実際の撚り長さを必ず確認してください。
乱雑な撚り線ジオメトリ
個々のワイヤは隙間や交差がないように配置する必要があります。これには、すべてのワイヤが正確に同じ角度で収束点と交わる必要があります。プリツイスト装置やダイスの位置がずれていないか確認してください。
銅表面の傷
通常の原因は、ガイド ローラーの鋭いエッジとの接触です。データ ケーブル導体に裸銅を使用する場合は、スチール ローラーをセラミック ガイド ローラーに置き換えます。
投資収益率に関する考慮事項
新しい銅線撚線機を購入するかどうかを決定するには、工具、設置、オペレーターのトレーニングを含む、古いプロセスの年間コストと新しい機械のコストを比較してください。計算には、機械の速度だけでなく、スクラップ率と品質関連の手戻り作業も含める必要があります。
現在の生産量がスクラップ率 4% で年間 2,000 km のより線導体であり、新しい機械で速度を 80% 向上させながらスクラップを 1.5% に削減できる場合、回収期間は通常 18 ~ 30 か月です。これは、銅の価格、地域の人件費、製品の付加価値によって異なります。
| 因子 | 既存機 | 新しいダブルボウマシン |
|---|---|---|
| ツイスト速度(毎分) | 300 | 650 |
| 1日あたりの有効稼働時間 | 18 | 20 |
| スクラップ率 | 4.5% | 1.5% |
| 演算子が必要です | マシンごとに 2 つ | マシンごとに 1 つ |
| 月あたりのメンテナンス時間 | 18 | 8 |
| おおよその出力増加量 | 110% | |
信頼できる銅線撚線機メーカーの選び方
マシン自体は購入決定の一部にすぎません。製造能力、品質管理、アフターサポートが長期的な運用コストを決定します。信頼できるメーカーは、いくつかの品質を実証する必要があります。
機械加工能力
自社で精密マシニングセンターを保有しているメーカーが望ましい。ローター、シャフト、ベースフレームの品質を管理できます。機械ベースの剛性が十分でない場合、振動が発生し、ストランドの形状が損なわれます。サプライヤーが独自の加工施設を持っているか、すべてのコンポーネントを外部から購入しているかを確認してください。
ワイヤーおよびケーブル機器の経験
長年にわたってケーブル押出ラインやケーブル配線機械を製造してきた企業は、ケーブル製造プロセス全体をより深く理解してより線機械を構築する傾向があります。たとえば、撚り加工と押出加工の統合ソリューションは、1 つのメーカーが両方を扱う場合に調整が容易になります。
既存の本番プログラムへの参照
現在の生産カタログをご請求ください。広範な製品ラインを持つメーカーは、より完全なエンジニアリング部門を持っている可能性があります。さらに、押出部分を含む完全なラインを提供できれば、より線と下流の絶縁材の間のインターフェースの管理が容易になります。
よくある質問
撚り機と結束機の違いは何ですか?
撚線機は、制御された撚り長さでワイヤを中心の周りにらせん状に配置します。バンチングマシンは、同程度の幾何学的な制御を行わずにワイヤーを撚り合わせます。バンチングは高速ですが、その結果は高品質の円形導体にはあまり適していません。
銅線撚線機は何本のワイヤを処理できますか?
機種により異なります。標準構成では、1 パスで 7、12、19、24、37、または 61 本のワイヤを処理します。ロープレイ構造の場合、最初に複数のサブグループを撚り合わせてから、2 回目の操作でそれらを閉じることができます。
同じ機械で銅線と絶縁芯線を製造できますか?
はい。弓型二重撚り機は、ワイヤの直径とスプール サイズが機械の仕様内であれば、裸銅線と絶縁芯線の両方を使用できます。剛性の大きな断面の電力ケーブル導体の場合は、ケージ型の機械の方が適しています。
シングルツイストとダブルツイストではどちらが優れていますか?
一般に、同じ直径と撚り長さの場合、二重撚りの方が高速です。ダブルツイストマシンはローターの回転ごとに 2 回のツイストを生成するため、出力が重要な中小規模の導体に適しています。単撚りは、ワイヤの曲げにより表面損傷を引き起こす可能性がある大きな導体に使用されます。
一般的な 1250 ダブルボウ撚り機の生産速度はどれくらいですか?
撚り速度は、細い銅線の場合、毎分 800 ~ 1,400 撚りの範囲です。実際の出力(メートル/分)は、撚り長さによって異なります。撚り長さが短いと、線速度が低下します。
結論
適切な銅線撚線機を選択するということは、製造する導体の範囲、ケーブル規格が要求する撚り長さの許容差、および銅線にふさわしい張力制御の品質を定義することを意味します。機械のタイプを製品に合わせて、機械がワイヤーの破損やスプールの交換にどのように対処するかを確認し、スクラップの削減と速度に基づいて利益を計算します。ダブルボウ撚線機は、大容量の中小規模の導体プラントのほとんどに適合しますが、遊星ケージ型は依然として大規模電力導体の標準です。正しい決断とは、最大の機械を購入することではなく、より線の原理を販売する予定の導体設計に正確に適合させることです。