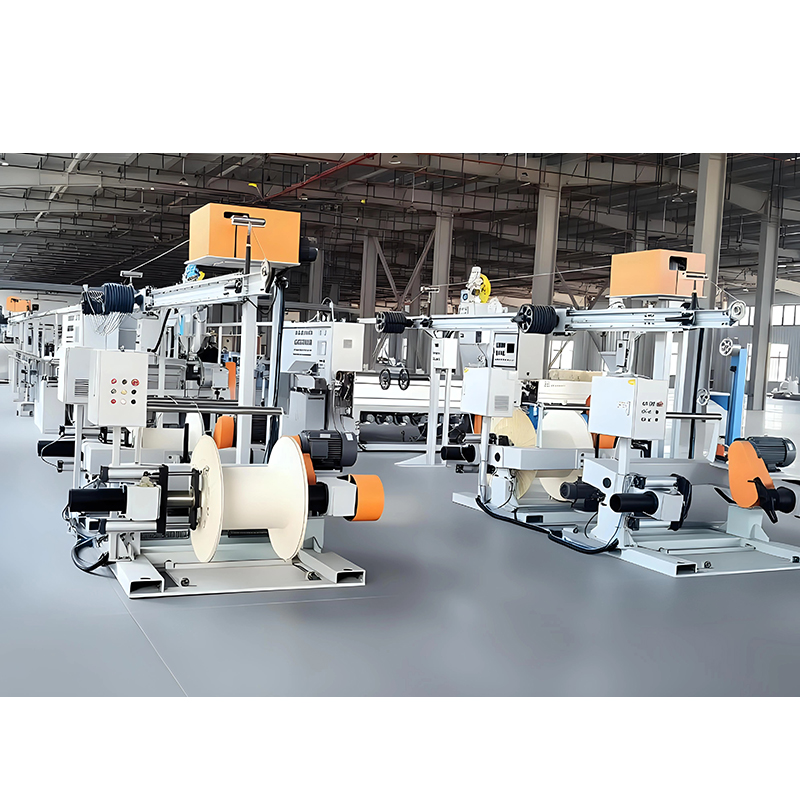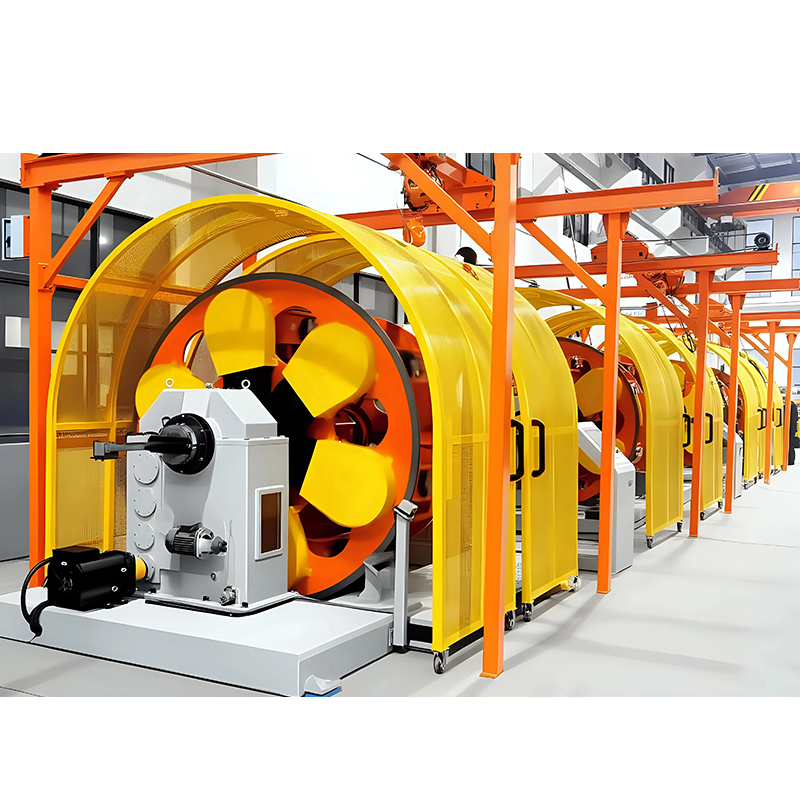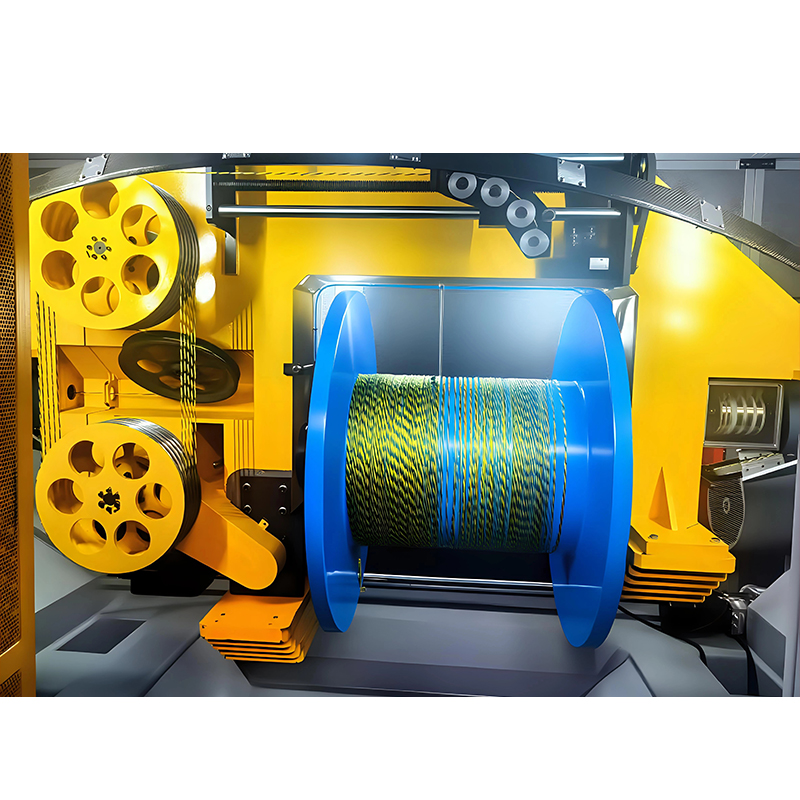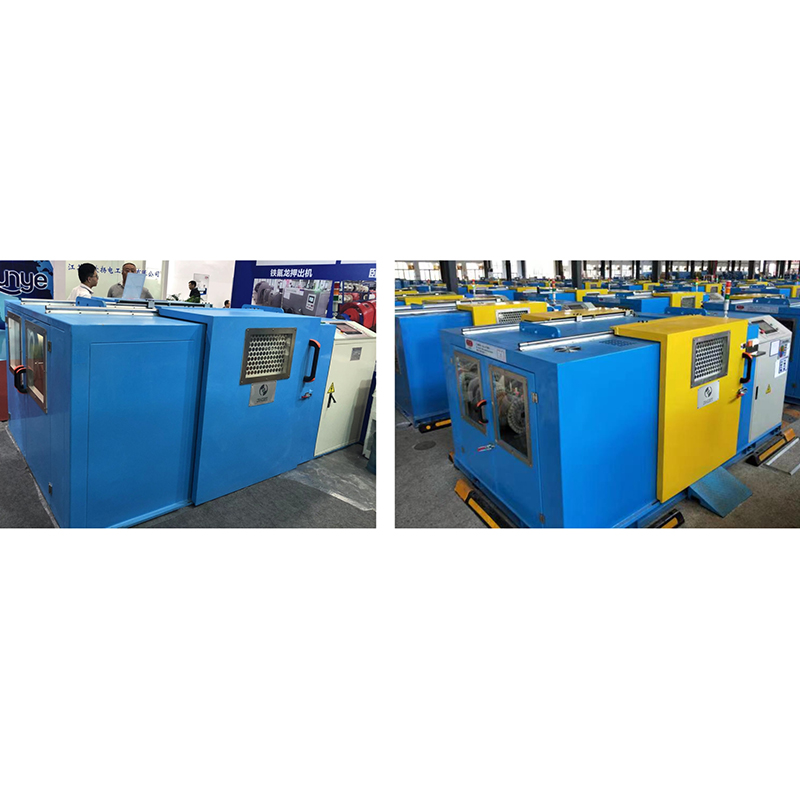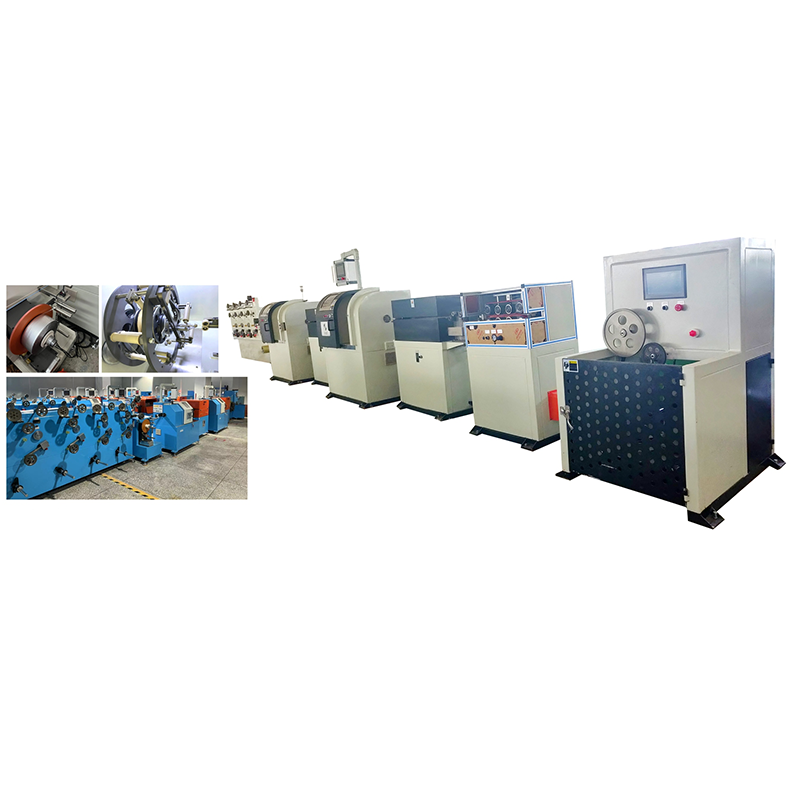




正しい選択 ワイヤー撚り機 施設内で製造されるすべてのより線導体の品質、柔軟性、および通電容量が決まります。あ ワイヤー撚り機 個々の金属ワイヤを撚り合わせて均一な束にするため、二重撚りバンチャー、遊星ストランダー、またはリジッドケージストランダーのいずれであっても、最適な機械タイプを選択することは、生産速度、スクラップ率、および長期的な運用コストに直接影響します。このガイドでは、これらの機械がどのように動作するかを証拠に基づいて説明し、主要なタイプを性能データと比較し、ケーブル メーカーや電気技術者が直面する最も差し迫った質問に答えます。
撚線機とは何ですか?
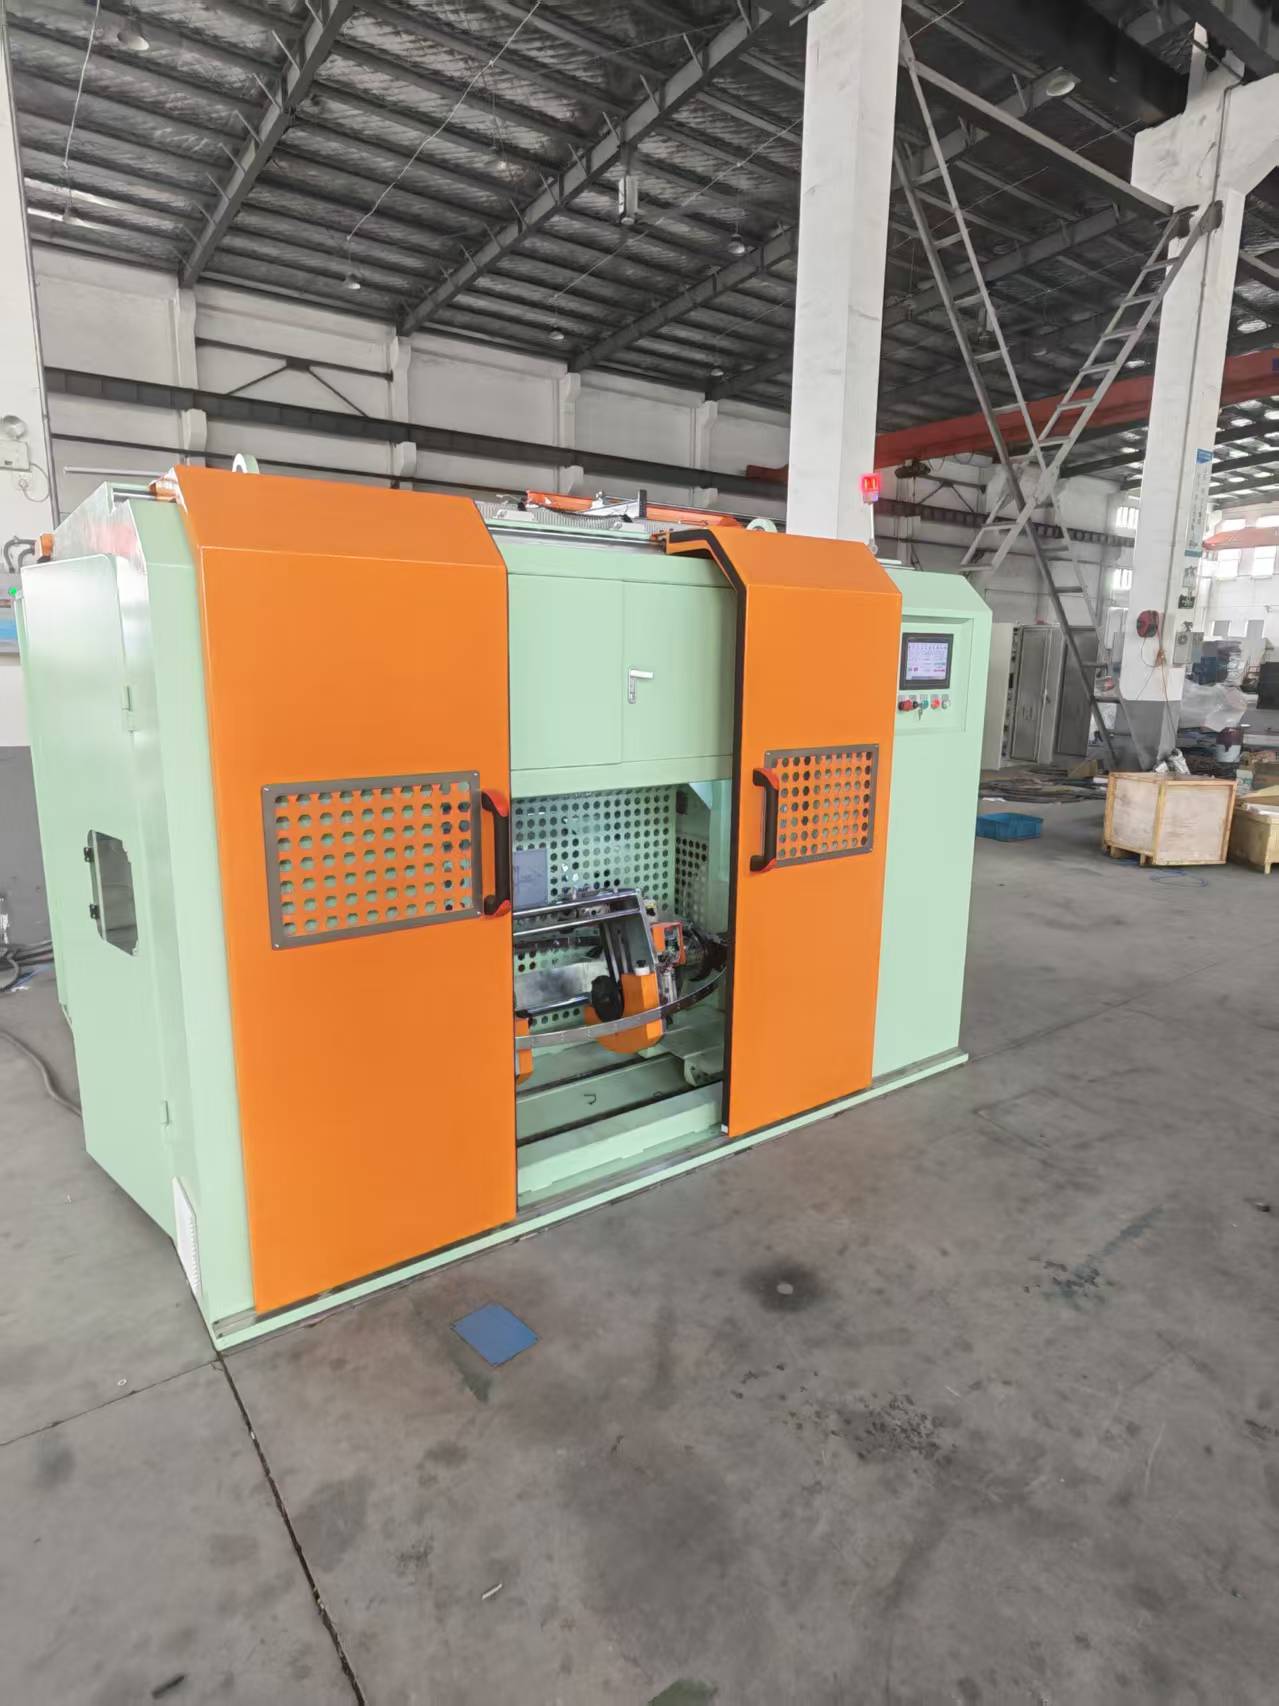
ワイヤ撚り機は、複数の単線を結合して、優れた機械的および電気的特性を備えた凝集性のより線導体にする装置の中核部分です。 単線導体とは異なり、より線導体は柔軟性と疲労破壊に対する耐性が大幅に高くなります。そのため、IEC 60228 などの国際規格では、より線クラスによって導体を分類しています。機械はペイオフ スプールから個々のワイヤを供給し、レイ プレートまたはノーズ コーンを通してワイヤを整列させ、制御された撚りを加えて中心コアの周りに螺旋状に巻かれたストランドの層を形成します。
モダン ワイヤー撚り機s 0.05 mm² (極細医療ケーブルの場合) から 1000 mm² 以上 (送電線の場合) までの導体断面積を処理します。 CRU グループが 2025 年に発表したデータによると、電気自動車と再生可能エネルギーの拡大により、銅およびアルミニウムより線導体の世界市場は年間 3.2% で成長しています。この成長により、メーカーはより迅速かつ正確な製品を採用するようになりました。 ワイヤー撚り機s 毎分 200 メートルを超えるライン速度でも、撚り長さの許容誤差を ±1% 以内に維持できます。
撚線機の仕組み
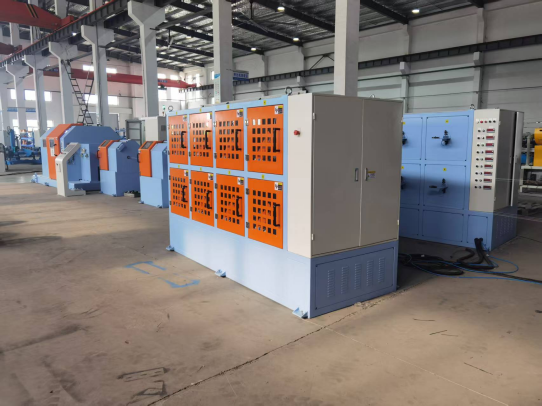
ワイヤ撚り機の基本的な動作原理には、組み立てられたワイヤを精密に制御された速度で閉じダイを通して引っ張りながら、一連のワイヤ搬送要素を長手軸の周りに回転させることが含まれます。 回転速度 (1 分あたりの撚り数) と直線巻き取り速度の比によって撚り長さが決まります。撚り長さは、1 本のストランドがコアの周りに 360 度の螺旋を完成させるのに必要な距離です。より短い撚り長さはより柔軟であるがわずかに高い抵抗の導体をもたらし、より長い撚り長さは導電性と引張強度を最大化します。
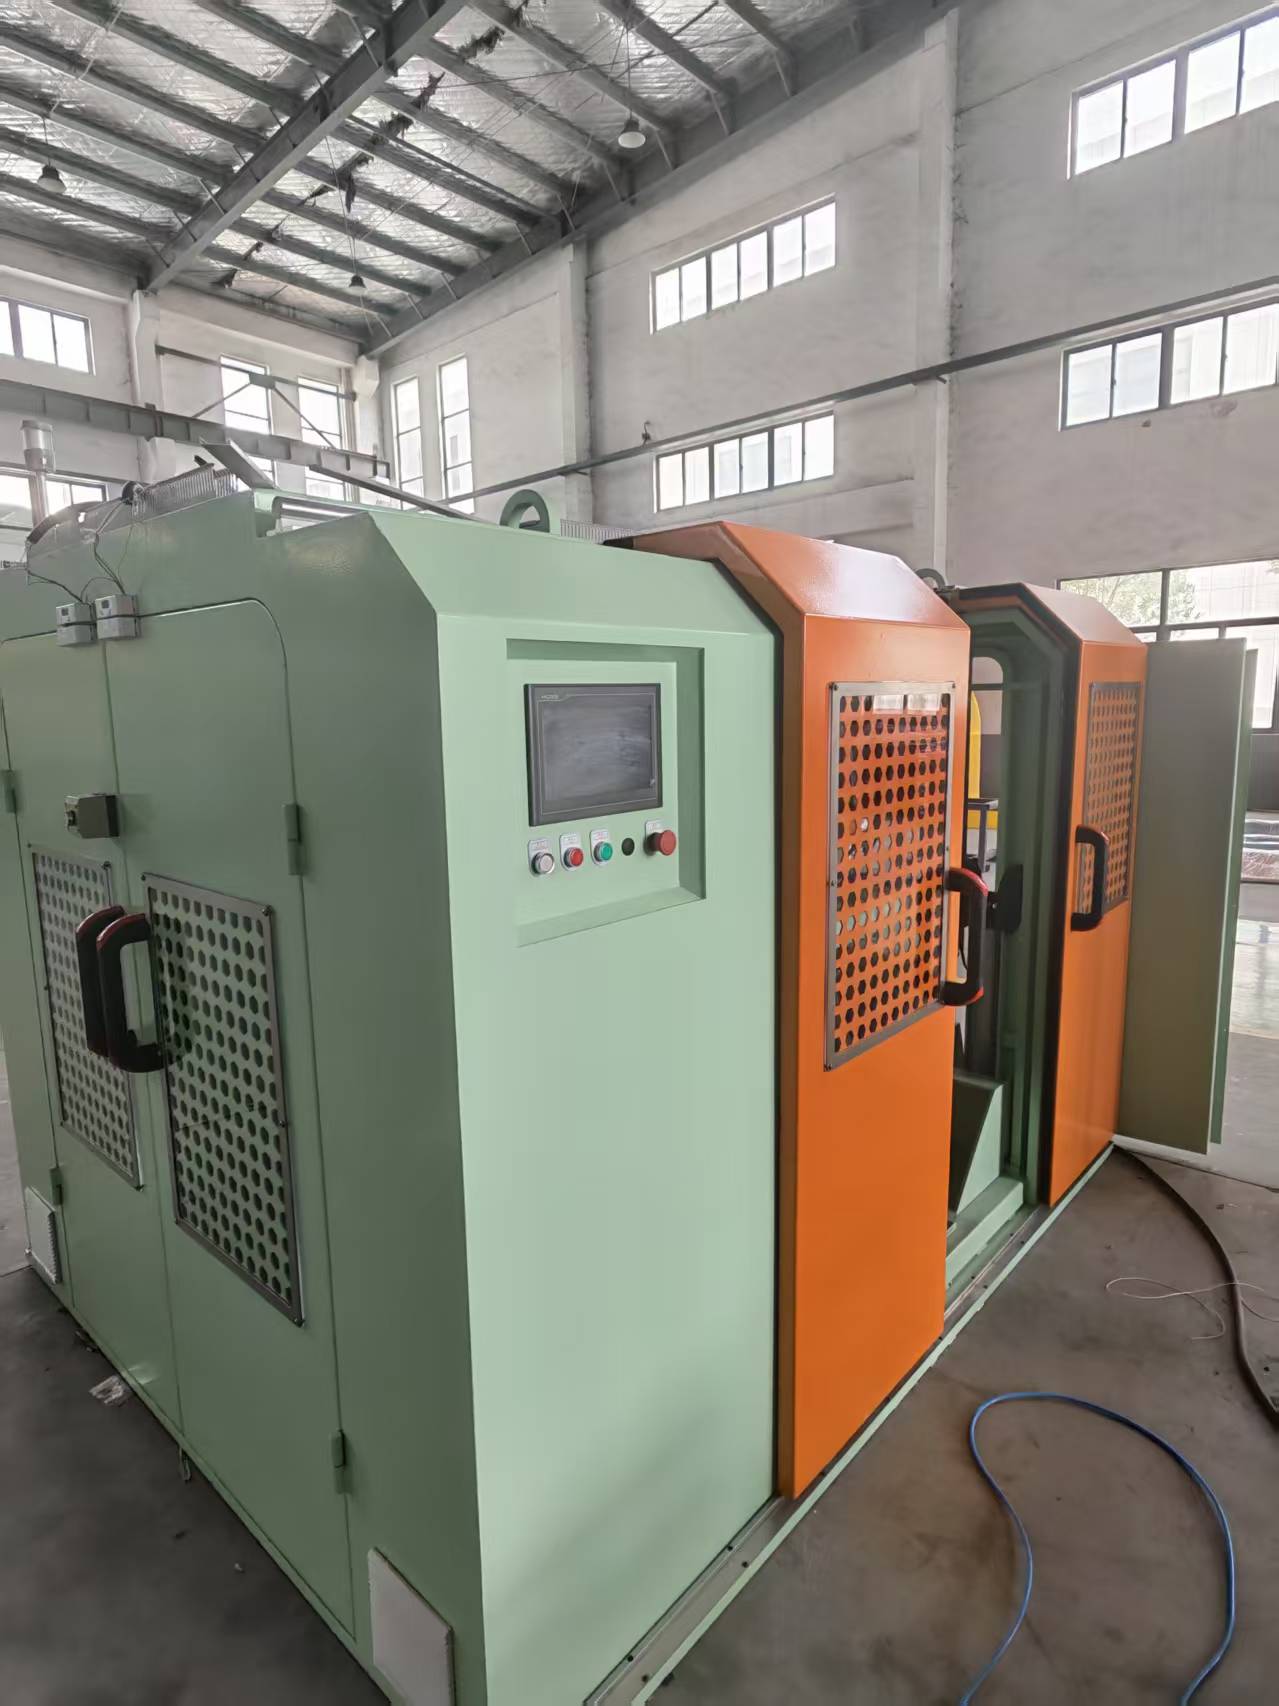
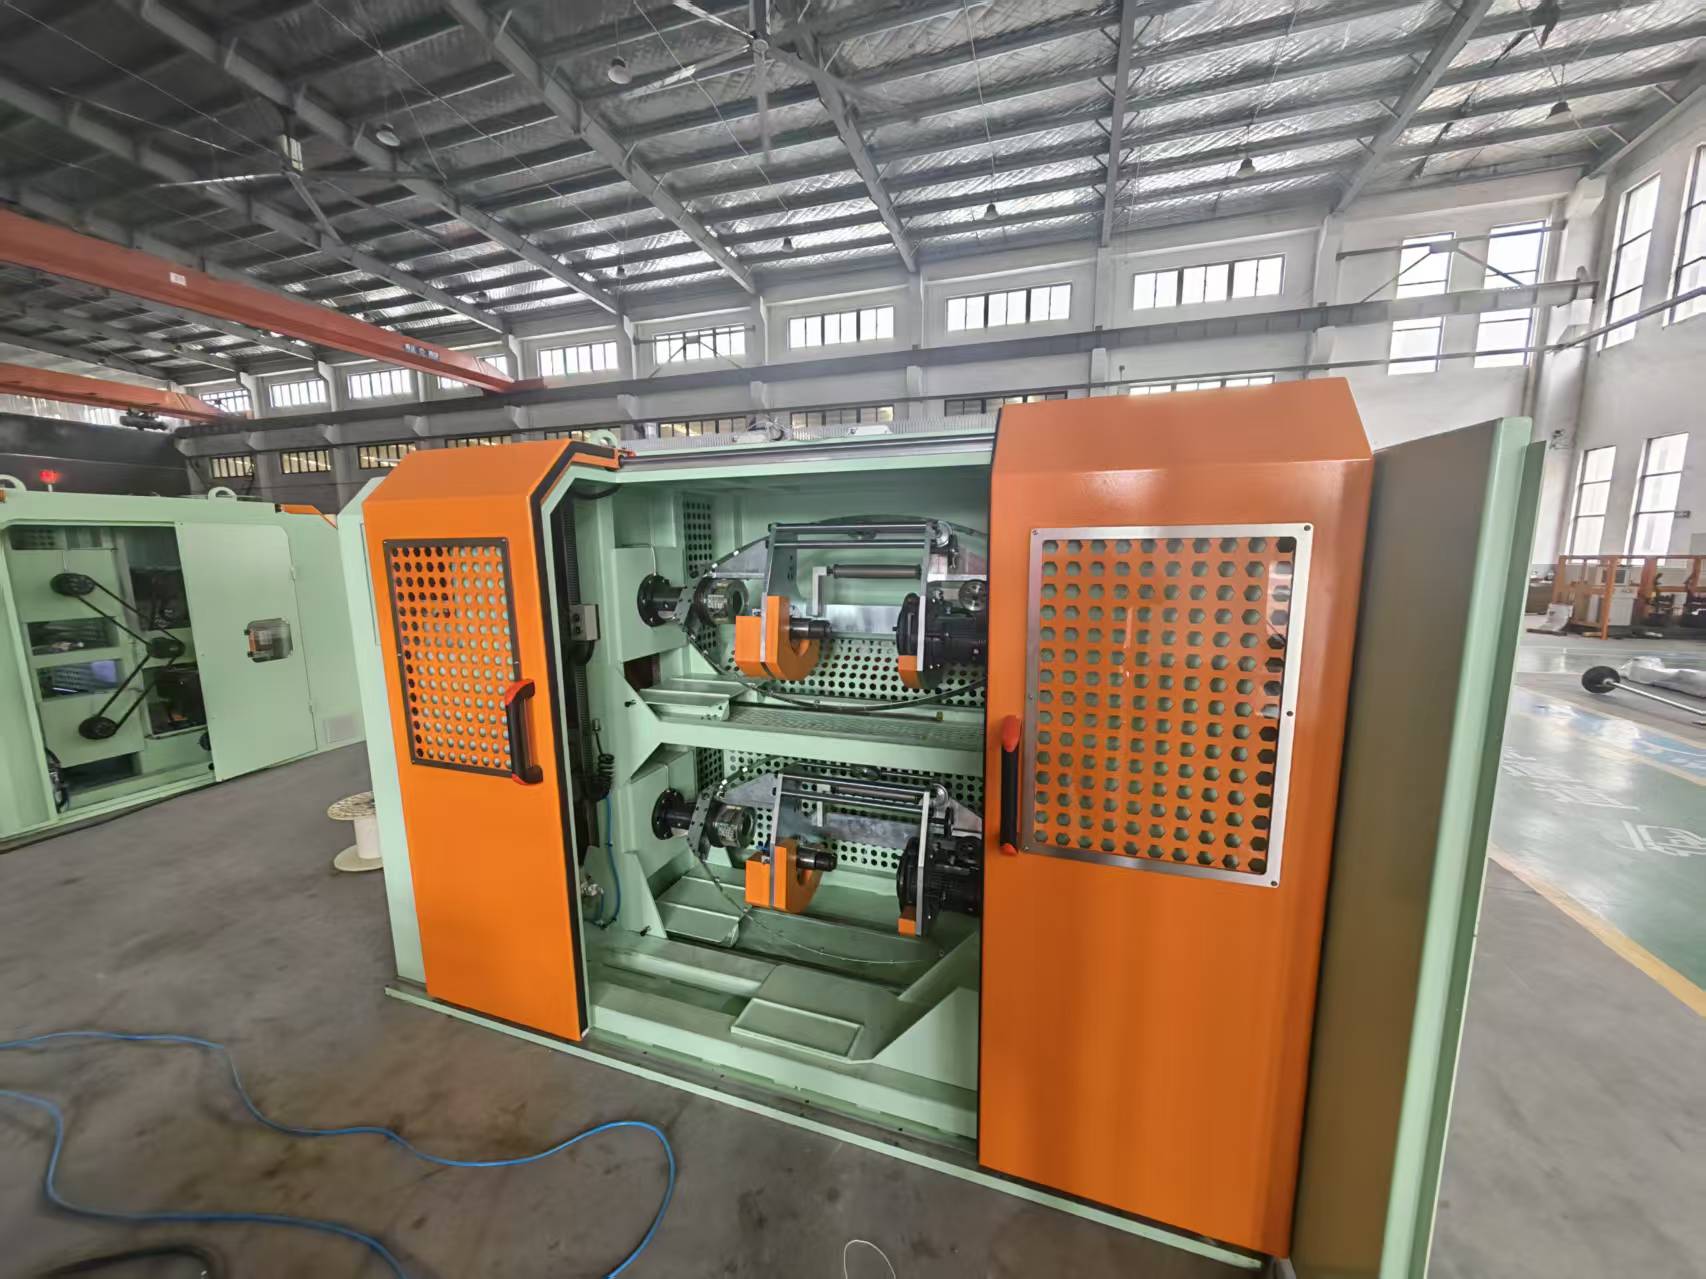
のデザインにもよりますが、 ワイヤー撚り機 、ねじり動作は、回転する弓 (ダブル ツイスト マシンの場合)、回転するケージ (剛体ストランダーの場合)、または個別に回転するボビン (遊星ストランダーの場合) によって与えられます。すべてのタイプに共通の要件があります。つまり、個々のワイヤは、もつれを防ぎ、一貫したストランド形状を確保するために、制御されたバックテンション下に維持する必要があります。プロセス全体は、モーターの速度と張力をリアルタイムで調整するプログラマブル ロジック コントローラー (PLC) によって監視されます。業界データによると、デジタル張力制御により、純粋な機械システムと比較して、断線によるスクラップを最大 45% 削減できることが示されています。
代表的な撚線機の詳細比較
すべての生産シナリオに適合する単一のワイヤ撚り機設計はありません。各マシンタイプは、特定の導体サイズ範囲、生産量、撚り長さの精度要件をターゲットとしています。 以下の表は、直接的なデータ駆動型評価を可能にする、広く使用されている 5 つの構成を対比しています。
| マシンタイプ | ツイスト法 | 導体範囲 (mm²) | 最高ライン速度 (m/min) | 一般的なレイ長さの精度 | 主な用途 |
|---|---|---|---|---|---|
| ダブルツイストバンチャー | 弓の回転、1 回転あたり 2 回のひねり | 0.05~16 | 最大300 | ±2% | 自動車用電線、フレキシブルコード |
| プラネタリー・ストランダー | 個別のボビン回転、ワイヤ軸のねじれなし | 10 – 630 | 80まで | ±0.5% | 電力ケーブル、圧縮導体 |
| リジッドケージストランダー | 固定ケージはユニットとして回転します | 16 – 1200 | 60まで | ±1% | 架空送電線 |
| シングルツイストストランダー | 巻き取り1回転につき1回ひねります | 0.5~50 | 最大150 | ±1.5% | 制御ケーブル、中電圧 |
| チューブラーストランダー | 回転するチューブの中をワイヤーが通過します | 0.2~95 | 最大200 | ±1% | 計装用ケーブル、シールド線 |
ダブルツイストバンチャーは細撚り導体の高速生産で主流ですが、プラネタリーストランドは個々のワイヤにゼロ撚りを要求するユニレイ導体や圧縮導体にとって不可欠です。の選択 ワイヤー撚り機 ボビンの数も考慮する必要があります。630 mm の遊星ストランダーは通常、6、12、18、または 24 個のボビンを収容し、層内のストランドの最大数を直接決定します。
撚線機を選択するための重要な要素
最適なワイヤ撚り機は、導体断面積、望ましい撚り長さ、生産量、材料の種類、同心撚りまたは束撚りの必要性という 5 つの測定可能な変数によって定義されます。 以下の順序に従った体系的な評価は、コストのかかる仕様の過剰または容量不足の間違いを回避するのに役立ちます。
- 導体の仕様を定義します。 完成した導体のサイズ (mm² または AWG)、個々のワイヤの数、およびより線の直径を特定します。たとえば、IEC 60228 に準拠したクラス 5 フレキシブル導体には、特定のストランド数と直径が必要であり、これによってボビンの最小数が決まります。 ワイヤー撚り機 .
- 必要なレイの長さと方向を決定します。 遊星撚り線はワイヤを損傷することなく導体直径の 8 倍という短い撚り長さを維持できますが、ダブルツイスト バンチャーは撚り比 10:1 ~ 20:1 で最適に機能します。最新の機械では、レイ方向 (S または Z) が電子的に設定されます。
- 目標生産量をキログラム/時間で計算します。 250 m/min で 1.5 mm² のより線を生産するダブルツイスト バンチャーの場合、生産量は約 45 kg/h に達します。この図を使用して、 ワイヤー撚り機 注文書の容量を満たすことができます。
- 材料の適合性を評価します。 銅、アルミニウム、および錫メッキ導体には、それぞれ表面の損傷を防ぐために特定の弓またはローラー材料が必要です。たとえば、アルミニウムの撚り線は、セラミックコーティングされたガイドの恩恵を受け、酸化粉塵の蓄積を軽減します。
- 自動化と切り替え時間を評価します。 自動ボビン装填機能とレーザー敷設長さ測定機能を備えた機械は、切り替え時間を 45 分から 10 分未満に短縮できます。これは、短期間の生産にとって重要な利点です。
生産速度と生産量の比較
ワイヤ撚り機の生産量は、基本的に回転コンポーネントの機械速度と巻取能力によって制限されます。 以下の表は、1.5 mm² 撚線銅導体の実際のメーカー仕様に基づいた 3 つの一般的な構成の現実的な出力データを示しています。
| マシンタイプ | ライン速度(m/min) | 出力(kg/h) | エネルギー消費量(kW) | スクラップ率(%) |
|---|---|---|---|---|
| ダブルツイストバンチャー | 280 | 48.5 | 15 | 0.8 |
| プラネタリー・ストランダー (12 bobbin) | 70 | 22.0 | 22 | 0.3 |
| リジッドケージストランダー | 55 | 18.2 | 30 | 0.5 |
ダブルツイストバンチャーは、同じ断面で遊星ストランダーのほぼ 2 倍の生産量を達成しますが、遊星設計によりスクラップ率が 60% 以上削減されます。速度と精度の間のこのトレードオフは、あらゆるものの中心にあります。 ワイヤー撚り機 購入決定。
主要産業全体にわたるアプリケーション
最終用途分野によって撚りクラスが決まり、したがって必要な特定のワイヤ撚り機技術が決まります。 次の分野は、これらの機械で製造された撚線導体に依存しています。
- 自動車用ワイヤーハーネス – ダブルツイストバンチャーは、耐振動性が最重要視されるエンジンルームの配線に必要な薄肉で柔軟性の高い撚り線を生成します。
- 送配電 – リジッドケージおよび遊星ストランドは、最大 500 kV の中電圧および高電圧ケーブル用の圧縮された同心導体を製造し、均一な電流分布を保証します。
- 再生可能エネルギーシステム – 太陽光発電所と風力タービンのケーブル配線には、腐食や熱サイクルに耐えるため、高速バンチャーで製造された細かく撚られた錫メッキ銅導体が必要です。
- 鉄道と公共交通機関 – 鉄道車両のケーブルには、非常に柔軟な導体 (IEC 60228 によるクラス 6) が必要であり、極細の素線数を実現するために遊星機械で製造されることがよくあります。
- 医療機器とロボット工学 – 0.05 mm²未満の極細撚線では、繊細な銅線または銅合金線の破損を避けるために、特殊な管状または単撚り撚り線を使用します。
コスト分析と投資収益率
ワイヤ撚線機は多額の設備投資を伴いますが、詳細な総所有コスト分析により、高精度制御を備えた高価な機械はスクラップの削減と迅速な切り替えにより 3 年以内に元が取れることがよくわかります。 以下の表は、年間 200 トンのより線銅を生産する 1 シフト操業を想定した場合の、ダブル ツイスト バンチャーとプラネタリー ストランダーの 5 年間のコスト構造を比較したものです。
| コストカテゴリ | ダブルツイストバンチャー | プラネタリー・ストランダー (12 bobbin) |
|---|---|---|
| 初期設備費用 (USD) | 85,000ドル | 210,000ドル |
| 年間エネルギーコスト (0.12 ドル/kWh で) | 2,160ドル | 3,170ドル |
| 年間平均スクラップ損失 | 4,600ドル | 1,800ドル |
| 一般的なメンテナンス費用/年 | 3,200ドル | 4,800ドル |
| 5年間の総運営コスト | 135,800ドル | 258,650ドル |
自動車用薄肉導体を専門とするメーカーにとって、ダブル ツイスト バンチャーは 1 キログラムあたりのコストが最も低くなります。圧縮された同心導体を必要とする公共施設の場合、プラネタリー ワイヤー撚り機 初期費用が高いにもかかわらず、技術的に実行可能な唯一の選択肢のままです。
機械の寿命を長くするためのメンテナンスのベストプラクティス
ワイヤ撚線機の予防保守は、弓またはケージのベアリング検査、張力センサーの校正、およびワイヤ ガイドの摩耗監視の 3 つの要素を中心に行われます。 これらのコンポーネントのわずかな偏差でも、撚り長さの誤差や導体の損傷が発生する可能性があります。体系化されたメンテナンスルーチンにより、測定可能な結果が得られます。 Wire Association International が 47 のケーブル プラントを対象に行った 2022 年の調査では、予防保守を毎週実施している施設は、月次点検を実施している施設よりも計画外のダウンタイム イベントの報告が 27% 少ないことがわかりました。
- 200 稼働時間ごとに弓のベアリングとカーボン ブラシを検査してください。 ダブルツイストバンチャーでは、摩耗したバウベアリングが振動を引き起こし、レイ長さの一貫性に直接影響を与えます。ラジアル方向の遊びが 0.02 mm を超えるベアリングは交換してください。
- ダンサーのアームと張力センサーを毎月校正します。 個々のワイヤ間の張力の偏差が 5% を超えると、より線が不均一になり、完成した導体に高抵抗のスポットが生じる可能性があります。
- 溝加工の最初の兆候が現れたら、セラミックまたは硬化鋼ワイヤー ガイドを交換してください。 溝の深さが 0.1 mm を超えると、ワイヤ表面が摩耗し、酸化粒子がストランドに混入し、導電性が低下する可能性があります。
- OEM のスケジュールに従って、ギアとトラバース機構に潤滑します。 指定されたグレードのグリースを使用してください。潤滑剤が一致しないと、わずか 500 時間の連続運転でギアボックスが過熱する可能性があります。
- 毎週、レーザー測定システムを使用して撚り長さを確認します。 撚り長さの周期的なドリフトは、多くの場合、キャプスタンの滑りやエンコーダ カップリングの摩耗を示しており、規格外の製品が生成される前に修正できます。
撚線機における自動化とインダストリー 4.0
最新のワイヤ撚り機には、リアルタイムの撚り長さの監視、予知保全アルゴリズム、および自動ボビン交換システムが統合されており、全体の設備効率 (OEE) が 85% 以上に向上します。 船首とモーターのベアリングにある振動センサーは、ベアリングの故障を最大 60 時間前に予測する中央コントローラーにデータを送信し、緊急停止ではなく計画的な交換を可能にします。ボビンの自動装填により、オペレーターの介入がシフトごとに 12 回の手動交換からゼロに減り、セットアップ関連のストランド切れの最も一般的な原因が事実上排除されます。
品質の観点から、レーザーマイクロメーターアレイは撚り線導体の直径を継続的に測定し、目標値と比較します。直径が 0.02 mm を超えて変動する場合、PLC はキャプスタン速度またはボビン張力を調整して誤差を修正します。国際ワイヤ&ケーブル シンポジウムで発表された 2024 年の技術論文によると、この閉ループ制御により、従来の開ループ マシンと比較して直径の変動が 68% 削減されました。 OPC UA などの接続規格がユニバーサルになるにつれて、 ワイヤー撚り機 工場の製造実行システムと直接通信できるようになり、個々のリール レベルまでの追跡可能性が提供されます。
よくある質問
バンチングと同心撚りの違いは何ですか?
バンチング、ダブルツイストで実行 ワイヤー撚り機 、幾何学的な層構造を定義せずに、すべてのワイヤを同じ方向にねじります。同心撚りは、通常、遊星撚り機または剛体撚り機で行われ、中心コアの周りに正確な螺旋層でワイヤを配置します。同心導体はより滑らかな表面とより均一な電流分布を持ちますが、束状導体はより柔軟性があり、より迅速に製造できます。
撚り長さは導体の性能にどのような影響を与えますか?
撚り長さは柔軟性と直接的な反比例の関係があり、導電性と直接的な関係があります。短い撚り長さ (たとえば、外径の 8 ~ 12 倍) は柔軟性を高めますが、電流経路が長くなるため、電気抵抗がわずかに増加します。で ワイヤー撚り機 、撚り長さは、巻き取り速度と回転子の RPM の比によって設定され、同心撚り撚り銅導体に関する ASTM B8 などの規格で指定された公差内に維持する必要があります。
1 台の機械で銅とアルミニウムの両方を撚ることができますか?
はい、最も現代的です ワイヤー撚り機s は銅とアルミニウムの両方を加工できますが、ワイヤ ガイド、キャプスタン スリーブ、張力設定を調整する必要があります。アルミニウムは引張強度が低く、酸化粉塵が発生しやすいため、バックテンションを低減し(通常、銅よりも 10 ~ 15% 低い)、かじりを防ぐために接触面にセラミックまたは研磨ステンレス鋼を使用する必要があります。
より線機でベアリングの交換が必要になる兆候は何ですか?
機械フレームに感じられる振動の増加、動作中のリズミカルなノイズ変化、および対応する PLC コマンドがない場合の撚り長さのドリフトが ±2% を超えている場合は、すべてベアリングの摩耗の可能性を示しています。ダブルツイストで ワイヤー撚り機 、ベアリング ハウジングで測定した振動速度が 4.5 mm/s RMS を超えた場合、バウ ベアリングを交換する必要があります。
撚線機への適切な投資
を選択する ワイヤー撚り機 基本的には、速度と幾何学的精度、資本コストとスクラップ損失のバランスに関する決定です。 10 mm² 未満のフレキシブル導体の大量生産の場合、ダブル ツイスト バンチャーは 1 ドル当たり比類のない生産量を提供します。電力ケーブルおよび圧縮同心導体の場合、遊星または剛性ケージストランダが望ましいだけでなく、国際規格を満たすために技術的に必要です。ここで示したデータと比較に合わせて生産要件を調整することで、 ワイヤー撚り機 これにより、今後 10 年間にわたって一貫した品質と高い投資収益率が得られます。