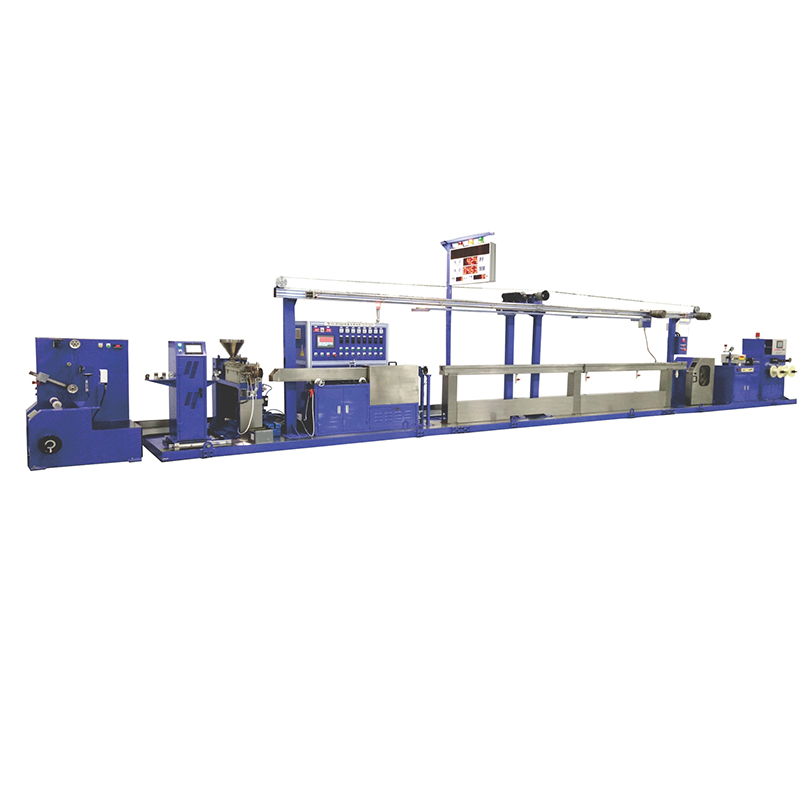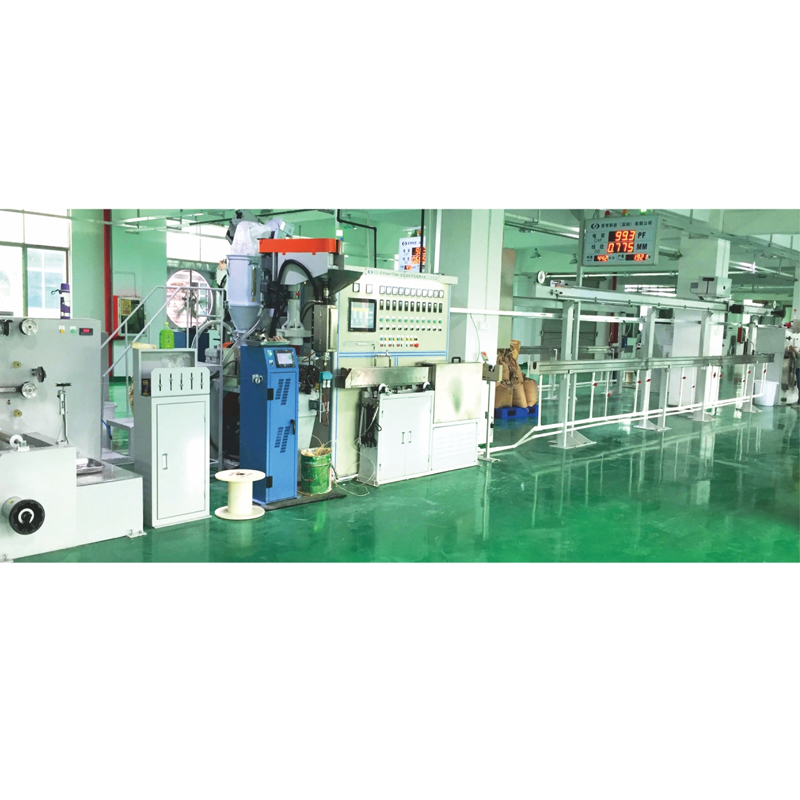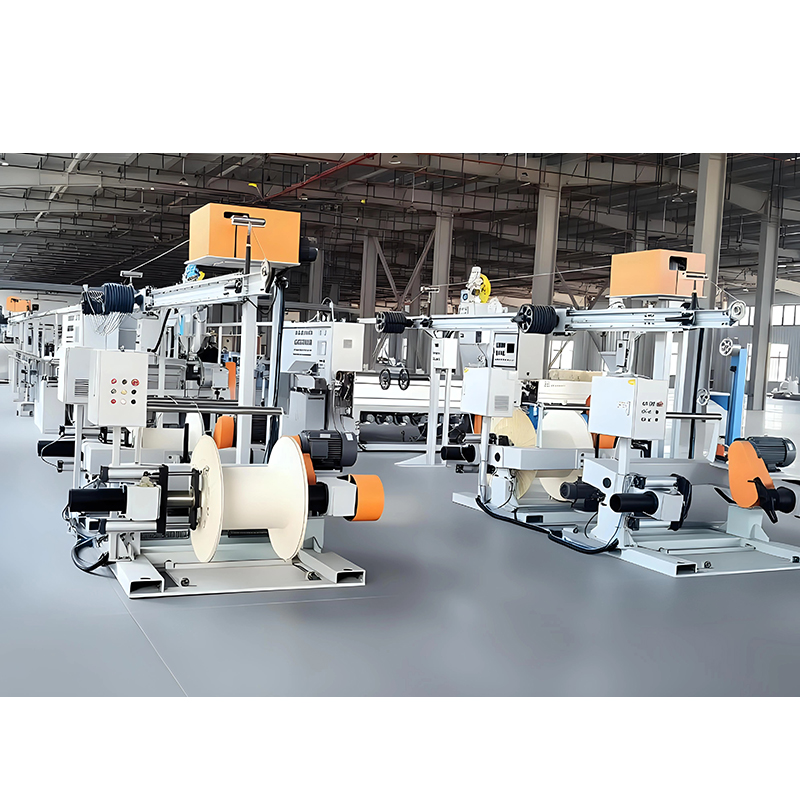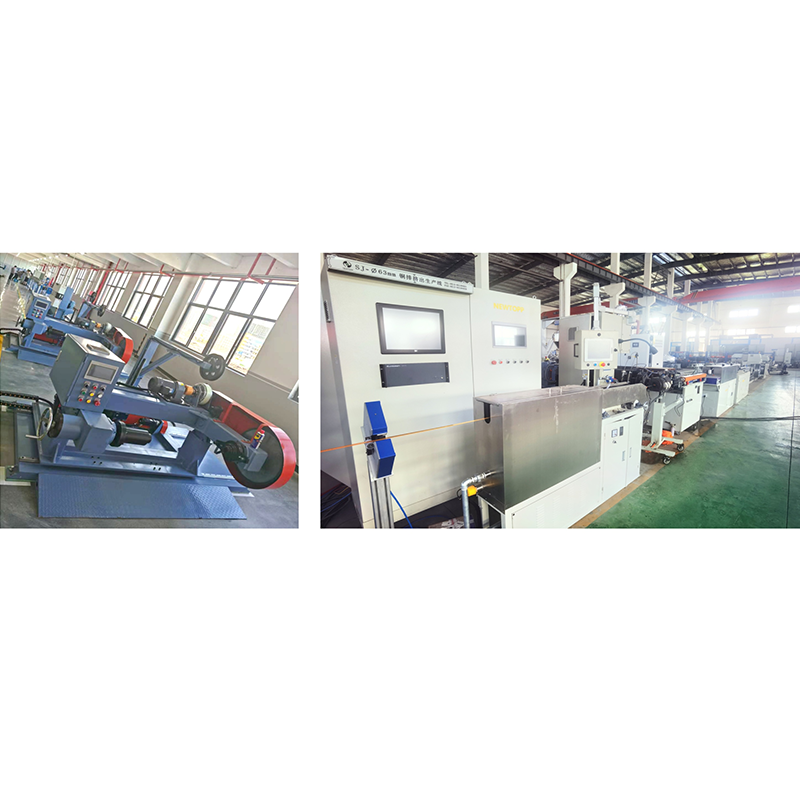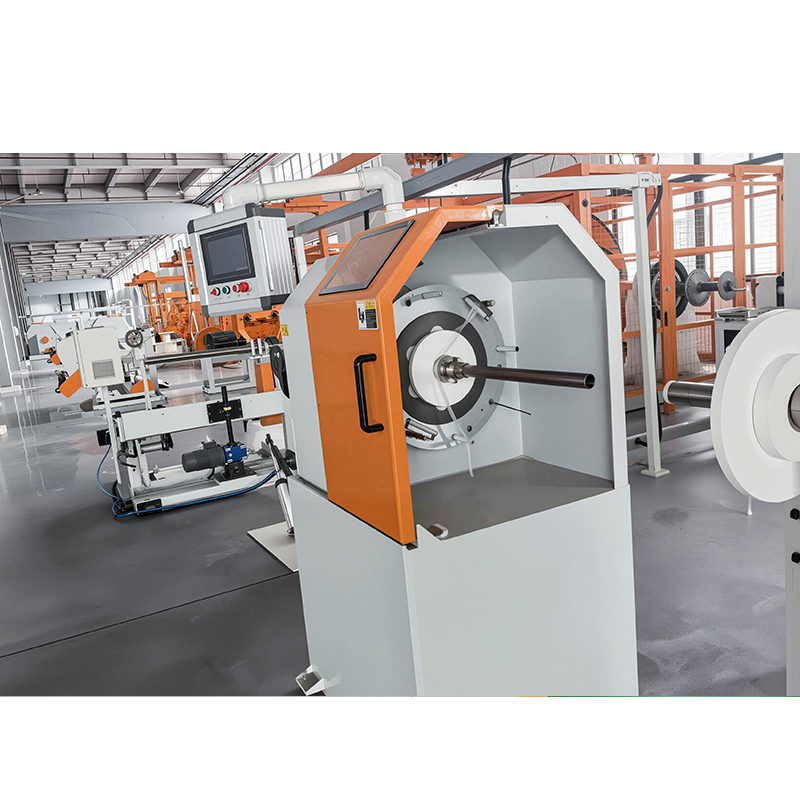




より線機は、制御された速度でケーブルを前方に引っ張りながら、ケーブルの軸の周りでペイオフボビンを回転させることによって動作します。回転するたびに、入ってくるワイヤが、すでにレイプレートに集められている束の周りに螺旋状に巻き付けられます。引っ張り速度と回転速度の関係により、レイの長さが決まります。この値が、完成した導体が柔軟で丸く、電気的に再現可能であるかどうかを決定します。
機械上の他のすべてのものは、その関係を保護するために存在します。ペイオフ張力、剛性ローターまたはケージ、より線点を定義する閉鎖ダイ、完成した導体を伸ばさずに巻き取る巻取りも含まれます。これら 4 つの作業を理解することで、どの撚線機がケーブルに適合するかを判断できます。
撚線機の機能: 実用的な定義
撚線機は、回転する供給ボビンから 2 本以上のワイヤまたは絶縁コアを取り出し、それらを規定の撚り長さと規定の撚り方向で螺旋状のアセンブリに配置するケーブル製造装置です。
それはバンチャーと同じものではありません。バンチャーはワイヤーを後ろにねじることなくまとめて引っ張り、ワイヤーを自分で見つけさせます。これは高速かつ安価であり、短いフレキシブルリードには完全に適しています。ストランダーは螺旋を意図的に制御します。すべてのワイヤーは既知の位置、既知の撚り率、既知の方向を持っています。この制御が、より線導体の真円度を維持する理由、データ ペアの電気的対称性を維持する理由、および 10 キロメートルの導体が最初の導体と同じ動作をする理由です。
機械のサイズに関係なく、機械的タスクは決して変わりません。供給源を回転させ、張力を均等に保ち、固定点でワイヤーを閉じ、結果を変形させずに巻き取ることです。マシンタイプ間の違いは、ワイヤーにストレスを与えずに電源をどのように回転させるかという質問に対する答えが異なるだけです。
作業サイクルのステップバイステップ
サイクルは固定された順序で実行され、各ステージが次のステージを制約します。いずれかのステージが不安定な場合、モーター速度が変化していなくても、撚り長さはドリフトします。
- 報酬と緊張感。 ワイヤーはボビンをローター、ボウ、またはケージの内側に取り付けたままにします。張力は機械的摩擦、空気圧ブレーキ、またはダンサー ローラーによって保持され、実際には満杯のボビンから空のボビンまで設定値の数パーセント以内に留まります。
- 回転。 ローターは設定された回転数で回転します。シングルボウマシンは 1 回転につき 1 回のひねりを加えます。ダブルボウマシンはローターの反対側に 2 つのボビンを搭載しているため、1 回転で 2 つのねじれが追加され、同じ速度でも出力が約 2 倍になります。
- 終わります。 すべてのワイヤはローターの下流のレイプレートまたはクロージングダイで収束します。最後のガイドとこの終了点の間の距離は、ワイヤがどの程度徐々に螺旋状に曲げられるかを決定し、したがって導体がどの程度加工されるかを決定します。
- 取り上げる。 キャプスタンはライン速度でストランドを引っ張り、リールは制御された張力の下でストランドを巻き取ります。トラクションは通常、リール自体ではなくホールオフによって提供されるため、リールの直径によってレイが変化することはありません。
- バックツイスト。 バックツイスト機では、各ボビンも独自の軸を中心に反対方向に回転します。これにより、撚り動作によって各ワイヤに生じるねじれの大部分がキャンセルされ、これにより、絶縁ペアや細いフレキシブル導体がダイから出た後に反動するのを防ぐことができます。
それを結び付ける算術は短いです。ミリメートル単位の撚り長さは、1 分あたりの撚り数で割った 1 分あたりのライン速度 (mm) に等しく、1 分あたりの撚り数は、ローター rpm に弓の数を掛けたものに等しくなります。 1250 ダブルボウマシンは 600 rpm で 1 分間に 1200 回のツイストを生成します。 60 m/分、つまり 60,000 mm/分で、50 mm の撚り長さが得られます。どちらかの数値を変更すると、それに伴ってレイも変化します。これが、始動時の速度上昇がソフトセクションや不均一セクションの一般的な原因となる理由です。
レイの長さ、レイ方向、バックツイスト: 重要なパラメータ
実際に導体を変更できる設定はほんの一握りであり、それらは相互作用します。他のものを見ずに 1 つを調整することによって、座礁の問題のほとんどが始まります。
| パラメータ | 何を制御するのか | 実践メモ |
|---|---|---|
| 撚り長さ | 1回の完全なねじりの間にケーブルが移動する距離 | 短いレイにより柔軟性と疲労寿命が向上します。長い配線によりデータ ケーブルの損失とクロストークが低減されます |
| 敷設方向 | らせんが左 (S) か右 (Z) のどちらに走っているか | 連続する層の撚り方向が反対であるため、導体のねじれが解けず、終端が容易になります。 |
| バックツイスト比 | 各ボビンが受ける逆回転の量 | 少なすぎるとねじれが残ります。多すぎるとダイ内のストランドが緩む可能性があります |
| ローター速度 | 1 分あたりのツイスト数、つまり特定のライン速度での出力 | ドライブではなく、ボビンの質量、風損、ベアリングの品質によって制限されます |
| 回線速度 | 機械による引抜き速度 | rpm と組み合わせるとレイが定義されます。ランプはローターと調整する必要があります |
| ペイオフの緊張 | 素線内のワイヤ位置 | 不均一な張力により、鳥かご、直径のばらつき、芯の突出が発生します。 |
| 充填率とダイサイズ | ワイヤが断面にどれだけ緊密に詰め込まれているか | 圧縮された導体は通常、約 0.9 です。特大のダイによりストランドが緩んだままになる |
主要な撚線機タイプの仕組み
マシンタイプは、導体の大きさ、柔軟性はどれくらいか、必要な出力はどれくらいかという 3 つの質問から決まります。動作原理はすべて同じです。ボビンの運び方が変わるだけです。
ダブルボウストランダー: 1 回転あたり 2 回のツイスト
二重弓型機械では、ボビンは弓型ローターの内側にあります。弓の半回転ごとに 1 つのボビンがケーブル軸の周りに運ばれるため、1 回転すると 2 回のねじれが生じます。このため、これらの機械は、出力が重要な中細導体で優位に立っています。1250 ダブルボウストランダーは、ワイヤ経路を穏やかに保ちながら、非常に高い撚り率に達することができます。トレードオフとして、高速では不均衡がすぐにレイ長の変動や張力リップルとして現れるため、船首のバランスを正確にとらなければなりません。
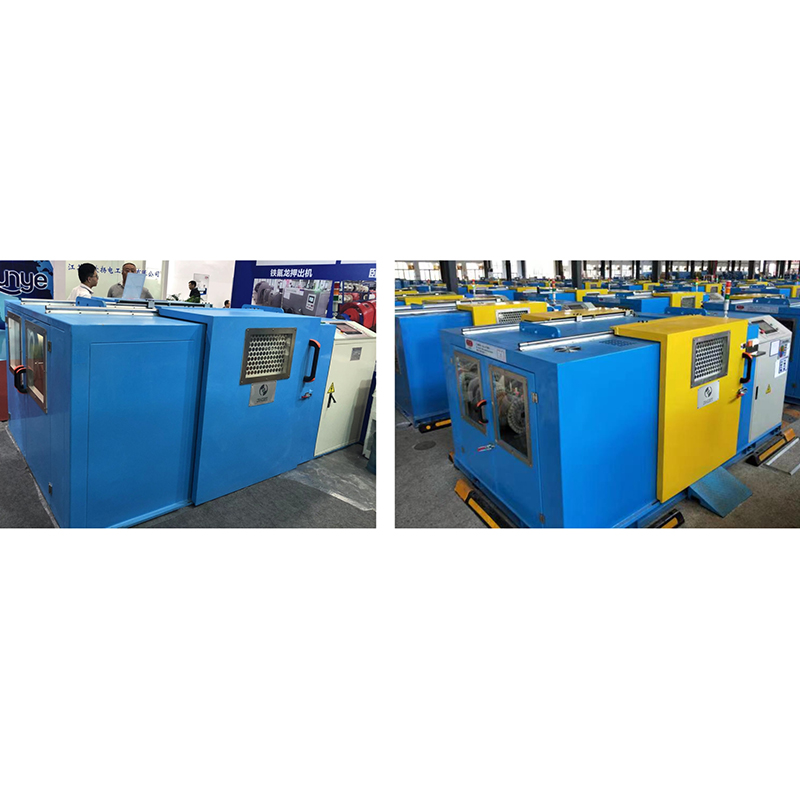
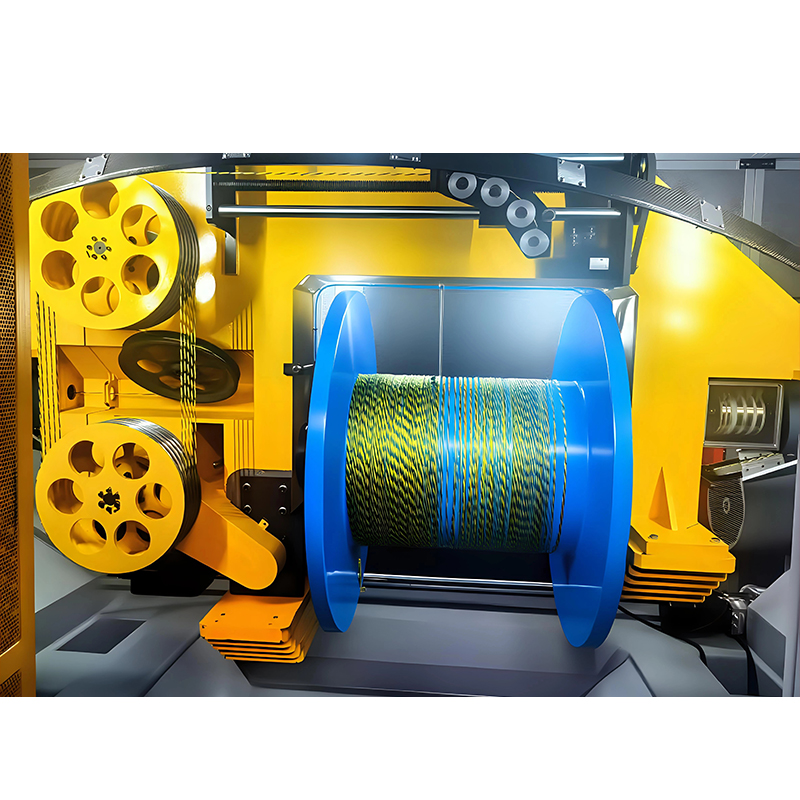 1250 ケーブルコア製造用ダブルボウ撚線機 1250 ダブルボウ ストランダーは、導体とファイバーを撚ってケーブル コアを形成し、中細線のバランスの取れた張力で 1 回転あたり 2 回の撚りを提供します。 製品を見る→
バックツイスト ペア ストランダー: データおよびフレキシブル コア用に構築
バックツイストペアストランダーが各ボビンをメインローターの方向と反対方向に回転させます。したがって、個々の絶縁コアは、ねじれをほとんど蓄積せずに終了点に到達します。これは、LAN ケーブル、データ ケーブル、ロボット アーム ケーブル、ドラッグ チェーン ケーブルにとって最も重要です。水平バージョンと垂直バージョンが存在するのは、工場のレイアウトとケーブル経路によってどちらが適合するかが決まるためです。水平マシンは長く真っ直ぐなテイクオフランに適しており、垂直フレームはフロアスペースを節約し、軽量で細いコアを処理できます。バックツイスト比の設定を誤ると、ダイの後にペアが開くか、次のプロセス内でツイストバックが発生します。
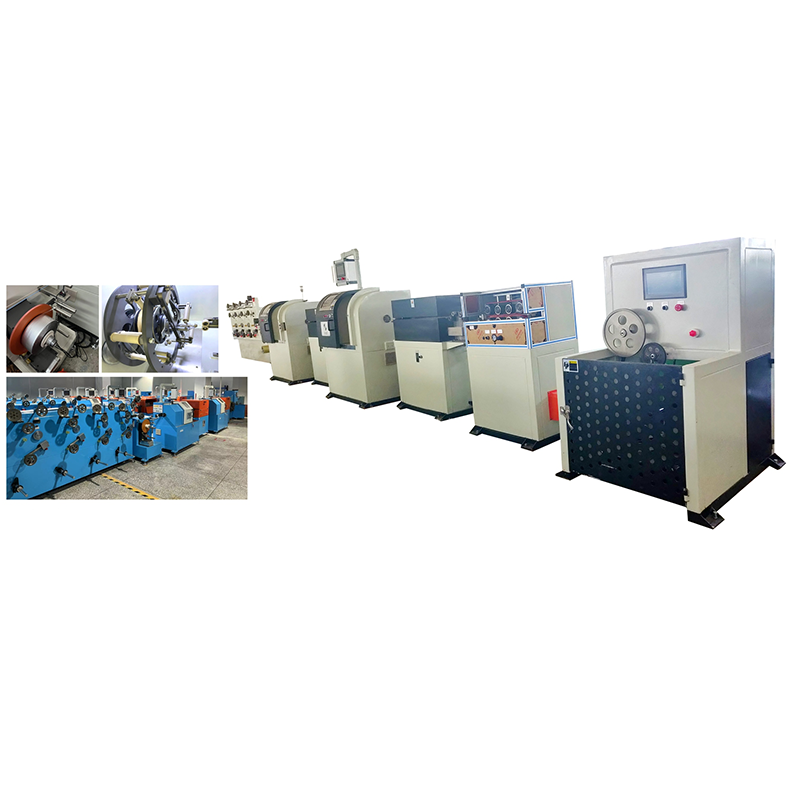
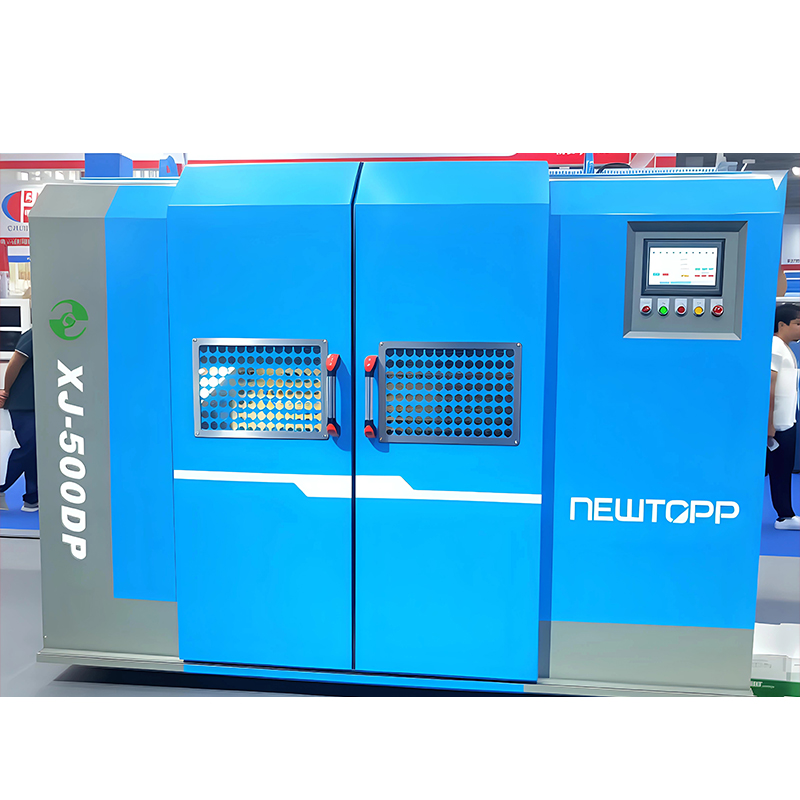 データケーブル用横型/縦型バックツイストペア撚線機 絶縁データケーブルコア用のバックツイストペイオフおよびペアツイストマシン。逆回転により、閉じる前に蓄積されたねじれが軽減され、Cat-5/6 および HDMI 2.1 の動作がサポートされます。 製品を見る→
惑星座礁: 多数のボビン、最小限の応力
遊星ストランダーは、全体が回転する大きなケージ内でボビンを運ぶため、各ボビンはケーブルに対して一定の向きを保ちます。ワイヤ経路は長くて緩やかで、これはまさに大型電力導体、扇形導体、スチールまたはアルミニウムのワイヤ アセンブリに必要なものです。この機械はボウストランダーよりも遅いですが、重いボビン、大きな断面、鋭い曲げに耐えられない材料を扱います。また、ストランドを冶金学的に乱さないようにする必要がある場合にも、これは通常の選択です。
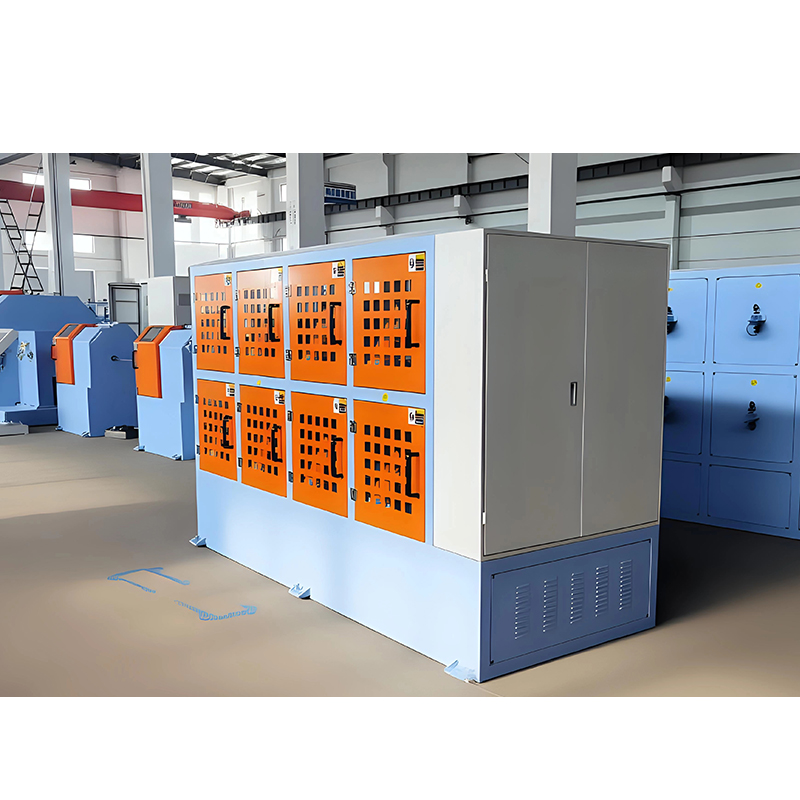
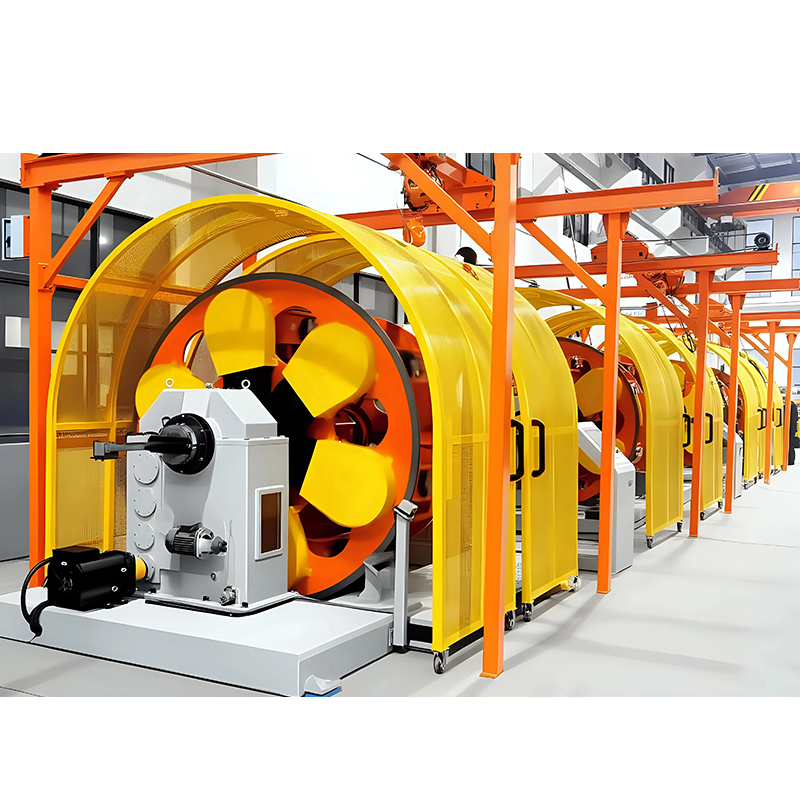 プラネタリー式複雑精密ケーブル用撚線機 ケージに取り付けられたボビンを備えた遊星ストランダは、穏やかなワイヤ経路を実現し、幾何学的対称性と低い残留トルクを必要とする大型電力導体および複雑で精密なケーブルに適しています。 製品を見る→
カンチレバーのシングルストランダーとトリプルストランダーは、範囲の両端のギャップを埋めます。片持ちシングルストランダーはコンパクトで糸通しが簡単で、短期間の稼働や頻繁な交換に適しています。トリプルストランダーは、機械に 1 回通すだけで 3 回の撚り操作を実行します。これは、ケーブルを 3 つの別々の線に通すことなく、タイトでコンパクトな導体を構築する実用的な方法です。
これらすべての背後にある動作原理については、本書でさらに詳しく説明されています。 ケーブル撚り機の総合ガイド 、レイの長さが各マシン ファミリとどのように相互作用するかなど。
動作パラメータが間違っている場合
ほとんどの座礁断層は 5 つの原因のいずれかに追跡可能であり、症状は通常その原因を直接示しています。
- 鳥かご、 ダイと巻き取りの間でワイヤが開いている場合、ほとんどの場合、ペイオフ張力が不均一であるか、1 つのボビンが引きずられていることを意味します。
- それ以外は良好な導体の緩い部分または柔らかい部分 通常は、始動時の速度上昇、または最後まで回転して張力を失ったボビンから発生します。
- リールに沿った不均一な撚り長さ これは、キャプスタンのスリップ、巻き取りベルトの摩耗、またはリールがいっぱいになるにつれて上昇する巻き取り張力を指します。
- ダイス後の導体の撚り戻し バックツイストが少なすぎるか、レイ方向が後続のレイヤーに対して機能しないことを示します。
- 平らなワイヤーまたはマークが付いているワイヤー これは金型の問題です。締め金型がきつすぎる、ガイドに傷がある、またはワイヤー経路がローター近くで急に曲がりすぎているなどです。
マシンと構築するケーブルの適合
同じ原理で、ケーブルに応じてまったく異なるマシンが生成されます。これは、何かを指定する前に、独自の製品リストと照合して確認する価値のある部分です。
| ケーブルまたは導体 | 一般的な構成 | なぜフィットするのか |
|---|---|---|
| ロボットアームとドラッグチェーンケーブル | 裏撚りペアストランダー、ショートレイ、高裏撚り比 | フレキシブルコアは数百万回の曲げサイクルに耐えるため、残留ねじれが少ないことが必要です |
| LANおよびデータケーブル | 撚り公差が厳しいバックツイストペアストランダー | ペアのジオメトリは安定した状態を維持する必要があり、そうでない場合はクロストークとインピーダンスのドリフトが発生します。 |
| 自動車およびEVケーブル | 圧縮ダイ付きダブルボウストランダー | 中程度の断面で高出力、一貫した絶縁直径 |
| 電力ケーブルセクター導体 | 大型ケージを備えた遊星ストランダー | 重いボビンと大きな断面には、長くて穏やかなワイヤ経路が必要です |
よくある質問
ストランディングとバンチングの違いは何ですか?
撚り線は撚り長さと撚り方向の両方を意図的に制御するため、導体の形状が定義され、再現可能になります。束ねることにより、ワイヤーが逆撚りのない独自のランダムな撚り方をするようになり、より高速かつ安価になりますが、丸みが少なく、予測しにくい導体が得られます。
撚り長さはどのように計算すればよいですか?
ライン速度を 1 分あたりの撚り数で割ります。ダブルボウマシンは 1 回転あたり 2 回のねじれを加えるため、1 分あたりの実効ねじり数はローター rpm の 2 倍になります。紙の上で 2 つのマシンを比較する前に、その係数を覚えておいてください。
撚り線になった導体がダイスから出た後に撚りが戻るのはなぜですか?
ワイヤは、ねじり動作によって蓄積されたねじれを依然として受けています。バックツイストでそのほとんどが解消されます。ストランドが開いたり跳ね返ったりする場合は、裏撚り率を徐々に上げて、次の層の撚り方向を確認してください。
1 台の撚線機でリジッド導体とフレキシブル導体の両方に対応できますか?
限度内でのみ。バックツイストマシンはどちらでも実行できますが、フレキシブルケーブルに必要な撚り長さとバックツイスト比は、コンパクトな電源導体に必要な撚り長とバックツイスト比とは大きく異なります。実際には、ほとんどのプラントでは、バックツイスト ペア ストランダーと船首または遊星機械の間で作業を分担し、どちらか一方に妥協するのではありません。
より線機の動作原理は決して変わりません。供給源を回転させ、均一な張力を保持し、既知の点でワイヤを閉じ、撚りを固定する速度で結果を引っ張ります。変化するのはボビンの搬送方法であり、その 1 つの設計上の決定によって、機械が対応できる導体のサイズ、材質、および柔軟性のレベルが決まります。まずその決定をケーブル リストと照合すれば、パラメータ設定は推測ではなく日常的な調整の問題になります。
Newtopp は 2004 年以来ケーブル機器を構築しており、押出、撚り線、テーピング ラインを 1 つの製造拠点からカバーしています。これは、サプライヤー間で公差が変動することなく導体を撚り線から次のプロセスに移す必要がある場合に役立ちます。