



スキップ撚線機:動作原理、撚り長さ、選び方
2026-10-10
フレキシブル ロボット ケーブルのバッチが顧客から戻ってきました。これは、コネクタの後ろのきつく曲がった部分で導体がよじれ、剥がされた端の素線がすでにばらばらになり始めているためです。絶縁はあらゆる電気試験に合格しました。指揮者はそうではありませんでした。このような場合、矯正は通常、押出機ではなく、撚り合わせの段階から始まります。
スキップ撚り機は、一方向に走る連続螺旋ではなく、断続的に周期的に反転する S-Z パターンで個々のワイヤを敷設する導体撚り機です。 ねじれは設定された間隔で反転するため、従来の同心撚り線が蓄積するような蓄積されたねじれがワイヤに蓄積されることはなく、完成した導体は曲げ、切断、圧着の際に柔軟で予測可能な状態を保ちます。
この 1 つのプロセスの選択により、ケーブル工場が実際に測定する 3 つのことが変わります。それは、最小曲げ半径、切断端の安定性、そして導体が下流の押出ラインとどれだけ衝突するかです。以下では、プロセスがどのように機能するか、コストがどこで得られるか、購入仕様に含まれる内容、およびマシンのセットアップが間違っている場合に発生する欠陥について説明します。
スキップストランディングマシンとは何ですか?
スキップストランディングマシンは、ストランダーと同期逆転制御を組み合わせたものとして最もよく説明されます。機械的ハードウェアは標準的なストランディング装置に近く、レイパターン自体はタイミングによって作成されます。
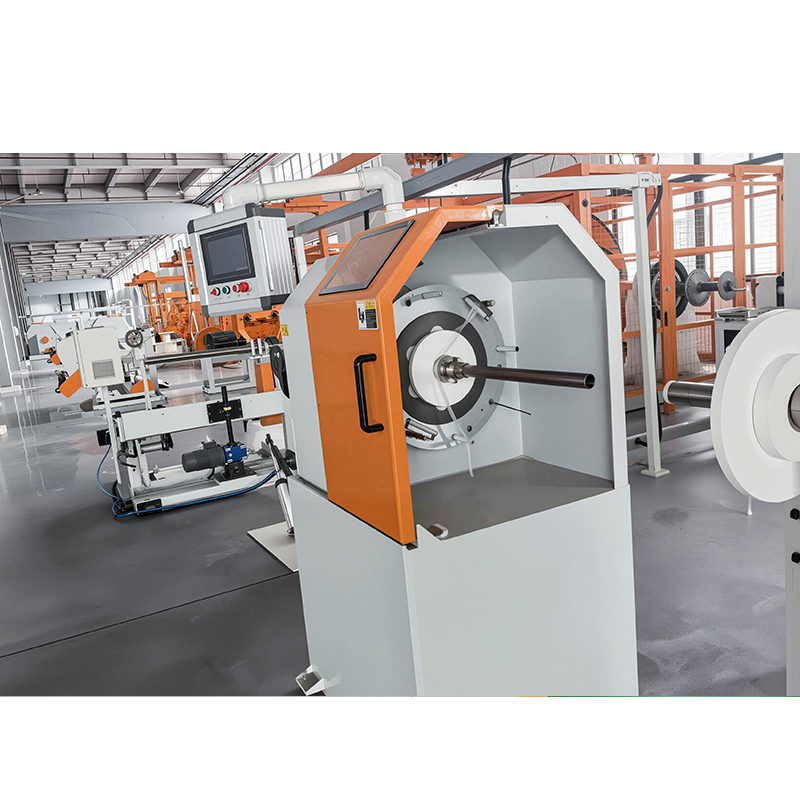
機械側には、ワイヤ ボビン、レイ プレートまたは成形ダイ、およびキャプスタンまたはホールオフ テイクアップを運ぶペイオフ、回転ボウまたは回転フレームがあります。特徴的な部分は弓の回転と巻き取り速度の制御関係であり、その比率が撚り長さを定義するためです。同じライン速度で弓をより速く回転させると、レイが短くなります。同じ弓速度でより速くラインを走らせると、レイが長くなります。
スキップ レイでは、コントローラーは、設定された導体の長さだけ弓を前方に動かし、同等の長さだけ後方に動かし、それを繰り返します。方向が変わる点が反転点であり、その間隔は、撚り長さ自体の次に機械上で最も重要な設定です。反転間隔は通常、約 0.5 メートルから 3 メートルの間に収まりますが、正しい値は常に、固定された機械定数からではなく、完成したケーブルのフレックス要件から決まります。
用語に関する実際的な警告が 1 つあります。サプライヤーは「スキップ ストランディング」を大まかに使用しており、一部のカタログではそれを交互積層プロセスに適用しています。見積もりを比較する前に、各方向のレイ長さ、反転間隔、作業ライン速度で機械が到達する弓速度の 3 つの数値を書面で確認してください。の ケーブル撚線機の種類の概要 まずはより広い語彙が必要な場合に便利です。
スキップ撚り線と他の導体構造との比較
スキップ撚りは、撚り導体を構築する 3 つの一般的な方法のうちの 1 つであり、特定の一連の要件に対してのみ正しい答えです。
| 属性 | スキップ (S-Z) 座礁 | 真の同心撚り | 束ねられた座礁 |
| レイパターン | SとZを一定間隔で交互に表示 | 連続単一方向、層ごとに層方向が反転 | 連続単一方向、定義されたレイヤーなし |
| 一般的な撚り長さ | 長め、曲げ半径に合わせて方向ごとに設定 | 層ごとにしっかりと厳密に制御 | 短く、重要ではないものとして扱われる |
| 柔軟性 | 高い、復元トルクが少ない | 中等度 | 高いが真円度が損なわれる |
| カットエンドの動作 | 撚りの戻りを最小限に抑えながらストランドを保持します | わずかにねじれが解けますが、多くの場合、ビンディングまたはテーピングが必要です | フレアしやすい |
| 真円度 | 良い | ベスト | 最も貧しい |
| 回線速度の可能性 | 高、リバーサル同期によって制限される | 高い、弓の速度によって制限される | 最高 |
| 一般的な使用方法 | ロボット、ドラッグチェーン、溶接、医療および自動車用フレキシブルケーブル | 電源ケーブル、架空ケーブル、および制御ケーブル | 柔軟なコードと小さな接続ワイヤー |
スキップ撚り導体がコストを稼ぐ場所
スキップ撚りは、導体が繰り返しの曲げに耐える必要がある場合や、現場で手作業で終端処理する必要がある場合に、バインダーやテープが行う作業を一般人が行うため、役に立ちます。
- ロボットアームと多関節機械ケーブルでは、導体が小さな半径で何千回も曲げられます。
- 工作機械および自動ハンドリング システムのドラッグ チェーン (連続フレックス) ケーブル。
- 毎日引きずられたり巻かれたりする溶接ケーブルやその他の手持ちリード線。
- 自動車および新エネルギーのハーネス導体。組み立て中に終端処理されたり曲げられたりする銅およびアルミニウムのバスバー アセンブリを含む。
- 余分なスリーブを付けずに、剥がした端をきれいに保つ必要がある医療用および計器用のリード線。
スキップ座礁は普遍的なものではありません。高周波データ導体は、その電気長とインピーダンスを維持するために緊密で安定した配線を必要とし、架空導体と電力導体は真の同心層が提供する機械的バランスに依存しています。顧客が安定した特性インピーダンスを指定する場合、通常は従来型の方が良い答えになります。
スキップ・ストランディングが機能するかどうかを決定する 5 つのパラメーター
5 つの設定が結果を制御し、そのうちの 1 つを調整すると他の設定も変わります。
- 各方向の長さを置きます。 短すぎると導体が硬くなり、曲げに抵抗します。長すぎると成形ダイでストランドが分離します。最小曲げ半径から開始して、完成したケーブルが生き残って逆方向に作業する必要があります。
- ワイヤーごとのペイオフ張力。 不均一な張力は、鳥かごの最も一般的な根本原因です。すべてのボビンは同じ張力で供給する必要があり、張力は感触で判断するのではなく測定する必要があります。
- リバース同期。 反転点は、サイクルごとに同じ導体長に到達する必要があります。キャプスタンのスリップ、ベルトの摩耗、急激な加速により、逆転ポイントが位置からずれてしまいます。
- テンションをかけてトラバースします。 巻き取りは、レイを閉じた状態に保つのに十分な強さである必要がありますが、導体を平らにしないように十分に軽くなければなりません。トラバースの設定が不十分だと、押し出し後にのみ現れる柔らかい波状のセクションが生成されます。
- 受信ワイヤの品質。 直径公差、表面仕上げ、および絞りの潤滑はすべて、撚り結果に現れます。あるワイヤ ロットできれいに動作するレイは、次のワイヤ ロットでは鳥かごになる可能性があります。
スキップ撚り機の指定: 購入者のチェックリスト
見積もりを比較する最も早い方法は、最初に導体を修正し、機械を後続させることです。これは、同じ公称弓速度を持つ 2 台の機械が、同じ導体上で非常に異なる撚り一貫性を実現できるためです。
プラットホームを車掌に合わせる
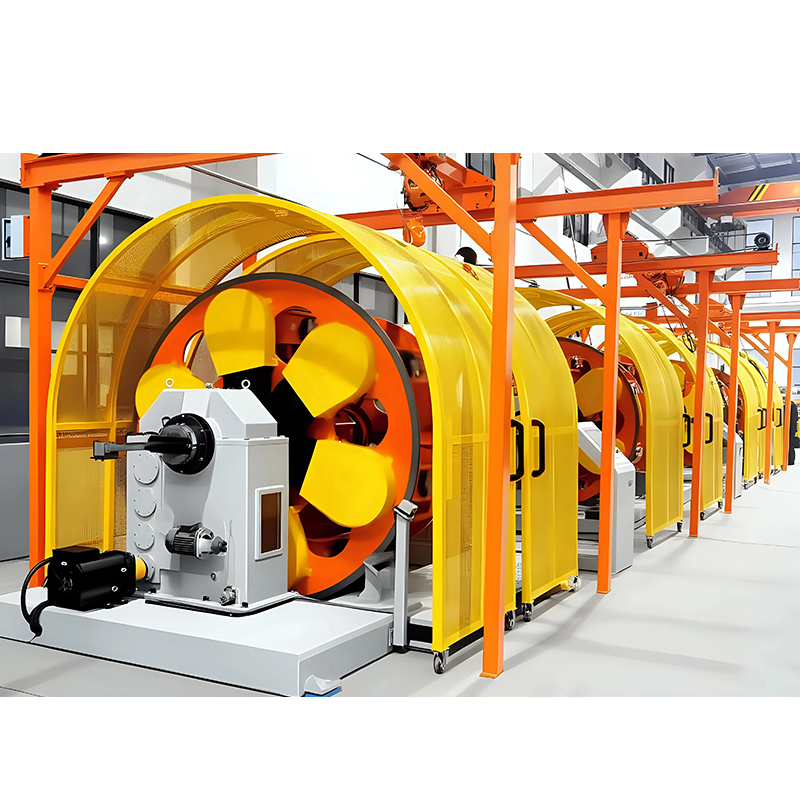
ダブルボウマシンは中型および大型導体の高出力生産に適しており、2 つのボウが互いにバランスをとり、振動なく高速回転が可能になります。バックツイストペアストランダーは、切断端できれいに巻き戻さなければならない構造に適しています。カンチレバー シングルストランダーは、通常、コアが小さく、稼働時間が短く、製品が頻繁に変更される場合に選択されます。
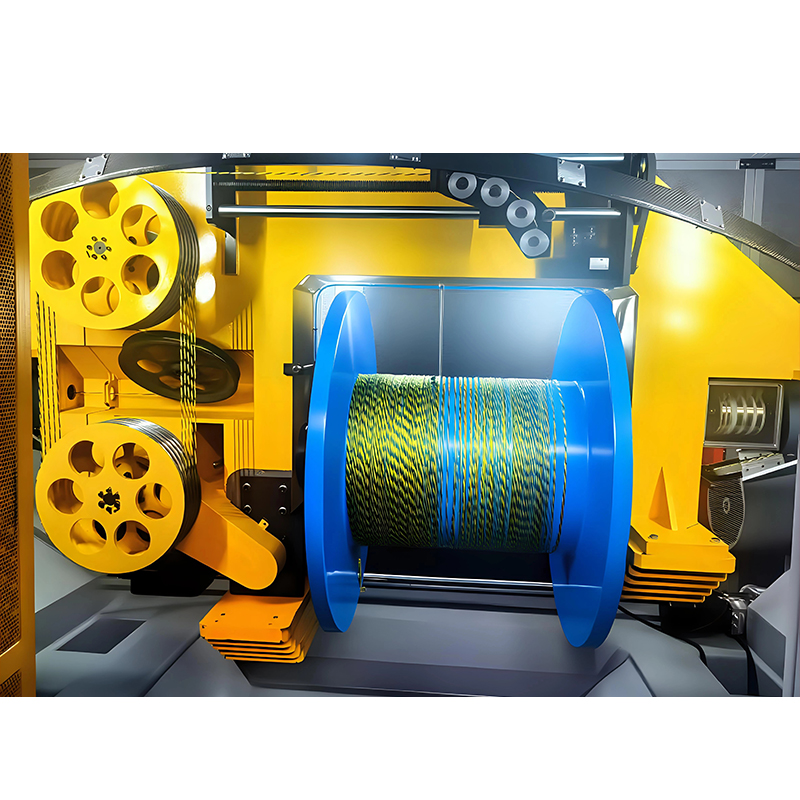 高出力ケーブル生産用の 1250 ダブルボウ撚線機 ダブルボウ設計は中型および大型の導体をターゲットとしています。張力バランス、サプライヤーの仕様、データ ケーブルから電力導体までの用途を確認します。 製品を見る→
各サプライヤーに、目標のライン速度で保持できる反転間隔とその周囲の許容範囲を問い合わせてください。公差数値のない指定された間隔は仕様ではありません。
数値をRFQに記入してください
口頭で同意するのではなく、お問い合わせには次の事項を記載する必要があります。
- 導体構造: 素線の数、単線の直径、裸線かメッキ線が使用されているか。
- 各方向の敷設長さ、反転間隔、許容偏差。
- 目標回線速度とその速度での結果は、サプライヤーによって書面で確認されます。
- ボビンのサイズとペイオフ数は、リロード間のマシンの実行時間を制限するためです。
- 受け入れテスト: 出荷前にサンプルの長さ、レイ、真円度、反転間隔をチェックして受け入れられます。
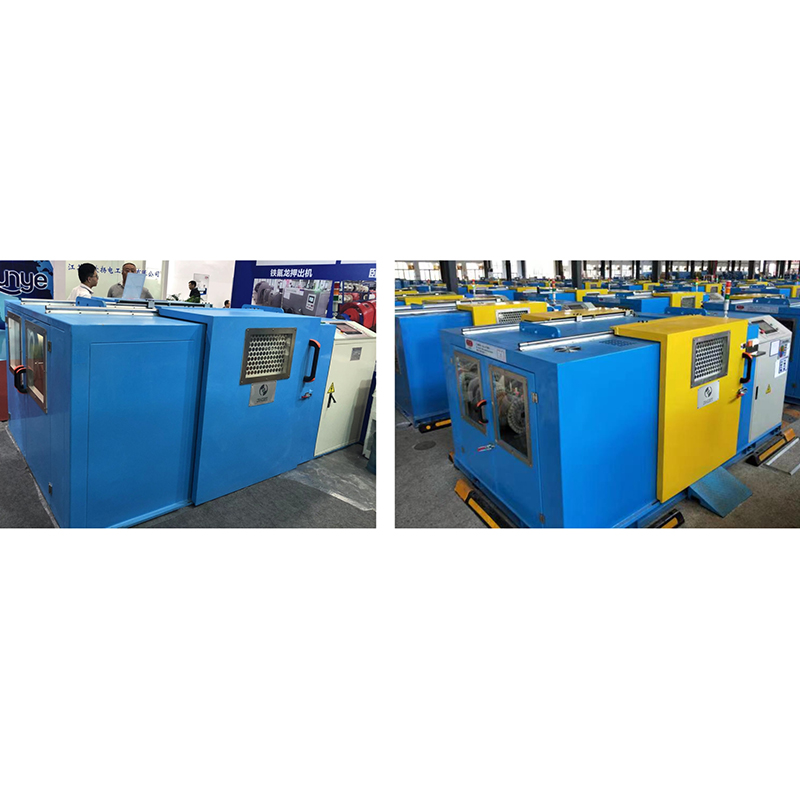
バックツイストマシンは、切断端の挙動に顧客からの苦情がある場合は、必ず個別に検討する必要があります。これは、導体が一度にねじれを解放するのではなく、徐々にねじれを解放するようにワイヤ経路が設計されているためです。
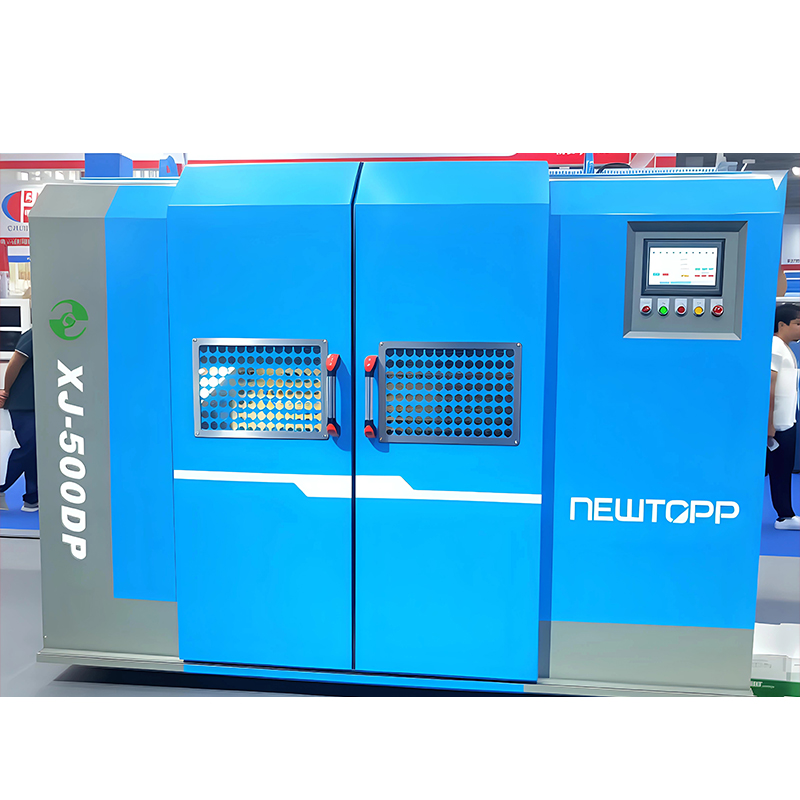 横型または縦型バックツイストペア撚線機 水平または垂直に利用可能。ペアツイストの前にバックツイストを行うと、Cat-5e/6/6A、HDMI 2.1、および高速データ ケーブルの損傷が軽減されます。 製品を見る→
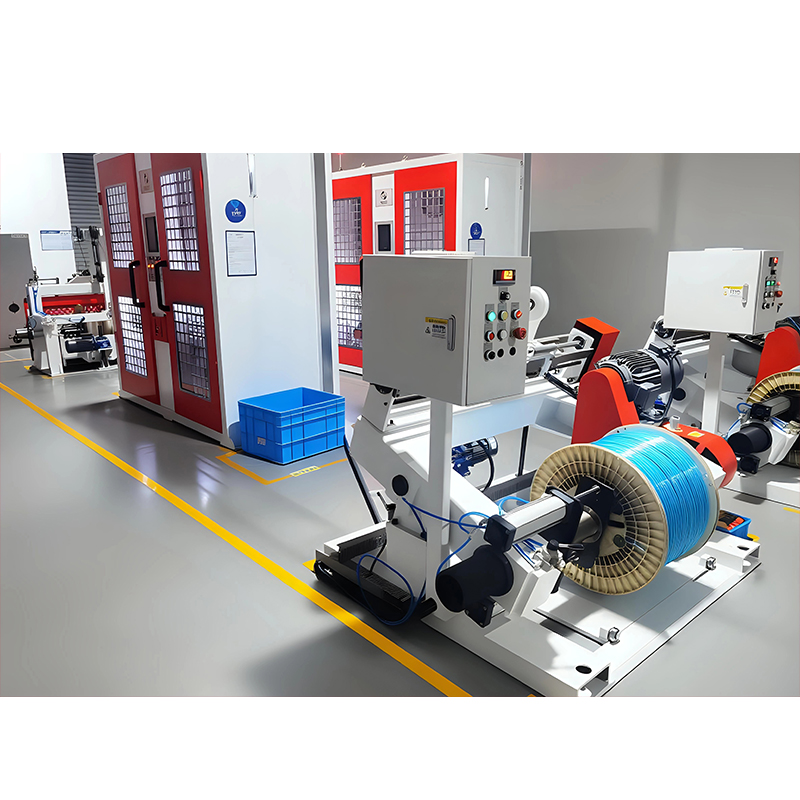
週に数回製品を交換する小規模なコアやプラントの場合、通常、負荷が低い高速ダブルボウ マシンよりもシングルストランダー プラットフォームの方が高い収益が得られます。
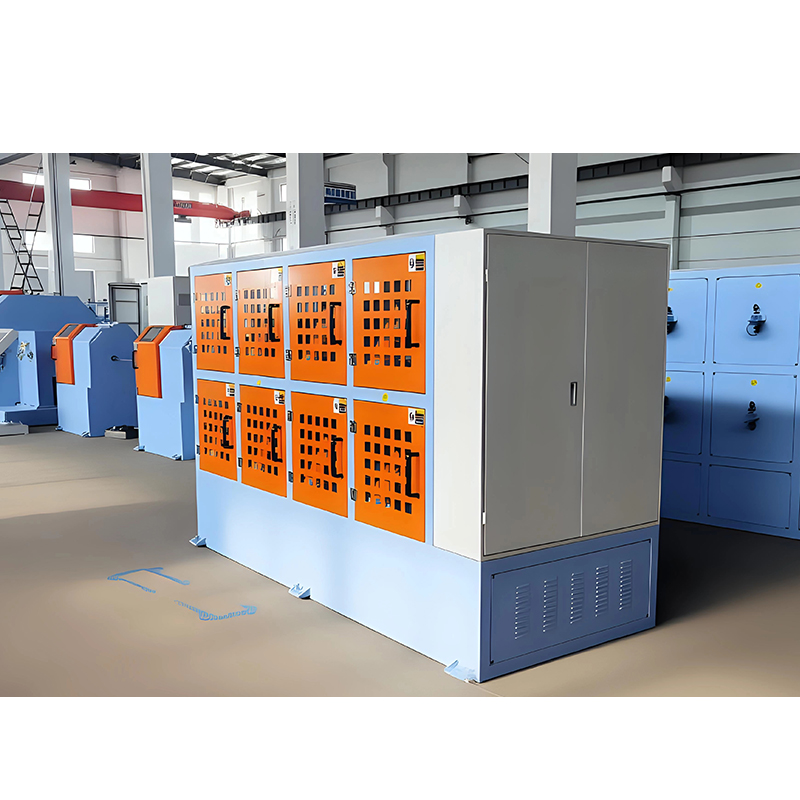 小芯生産用片持ち式単撚線機 より小さなコアと頻繁な製品変更に適しています。張力の安定性、PLC ピッチ制御、スキップストランディングの問題に対するトラバース設定をチェックします。 製品を見る→
典型的な欠陥とその実際の原因
ほぼすべてのスキップストランディングの問題は、導体の設計自体ではなく、張力、同期、またはツールに遡ります。
| 欠陥 | 考えられる原因 | 何を変えるのか |
| ダイでの鳥かごまたはワイヤーフレア | 不均一または低いペイオフ張力、特大のダイボア | 張力を均一にし、成形型のサイズを変更する |
| 緩んだ波状の導体 | 巻取張力が低すぎる、反転タイミングがライン速度によってドリフトする | 巻き取り張力を上げ、同期を再確認します |
| 不等反転間隔 | キャプスタンスリップ、後進時の過加速 | ドライブを再調整し、加速ランプを柔らかくします |
| 断線 | ワイヤーの限界を超える張力、セラミックガイドの摩耗 | 張力を緩め、ガイドを交換し、ワイヤ経路を検査します。 |
| 真円でない導体 | ワイヤ径の不一致、ボビン充填の不均一 | 入力ワイヤの公差を確認し、ボビンの装填を確認します |
| フレックステスト後のキンキング | 必要な曲げ半径に対して敷設が短すぎます | レイを長くし、反転間隔を広げる |
よくある質問
スキップ・ストランディングとバンチド・ストランディングの違いは何ですか?
スキップ・ストランディングは設定された間隔で撚り方向を反転しますが、バンチ・ストランディングは層を定義せずに連続的に一方向に撚ります。スキップ撚りは切断端を一緒に保持し、導体を丸く保ちます。束状導体は製造が速く、切断部でフレアが発生しやすいです。
スキップ撚りロボットケーブルはどれくらいの撚り長さを使用する必要がありますか?
普遍的な番号はありません。ケーブルが耐えなければならない最小の曲げ半径から作業し、その後、成形ダイで導体を閉じたまま保持できる最長の撚り線を設定します。ロボット導体が硬くなってよじれる原因は、一般的に撚り長が短すぎることです。
標準的なダブルバウ ストランダーはスキップ レイを生成できますか?
駆動および制御システムが生産速度で正確かつ再現性よく弓を反転できる場合に限ります。多くの機械は両方向に回転できますが、巻き取りが引っ張り続けている間、反転間隔を厳密な公差内に維持できる機械ははるかに少数です。
スキップ撚りはアルミニウム導体に適していますか?
はい、張力が銅ではなくアルミニウムに設定されている場合に限ります。アルミニウムワイヤーは柔らかく、ガイドの摩耗に敏感であるため、レイ設定を調整する前にペイオフ張力とセラミック接触面を見直す必要があります。
生産を停止せずにリバーサルの一貫性を確認するにはどうすればよいですか?
サンプルの長さを測定し、それに沿って反転点をマークし、間隔を測定します。シフトの開始時と終了時に採取したサンプルのチェックを繰り返します。 2 つのサンプル間のドリフトは、マシンがウォームアップするにつれてドライブが位置を失っていることを意味します。
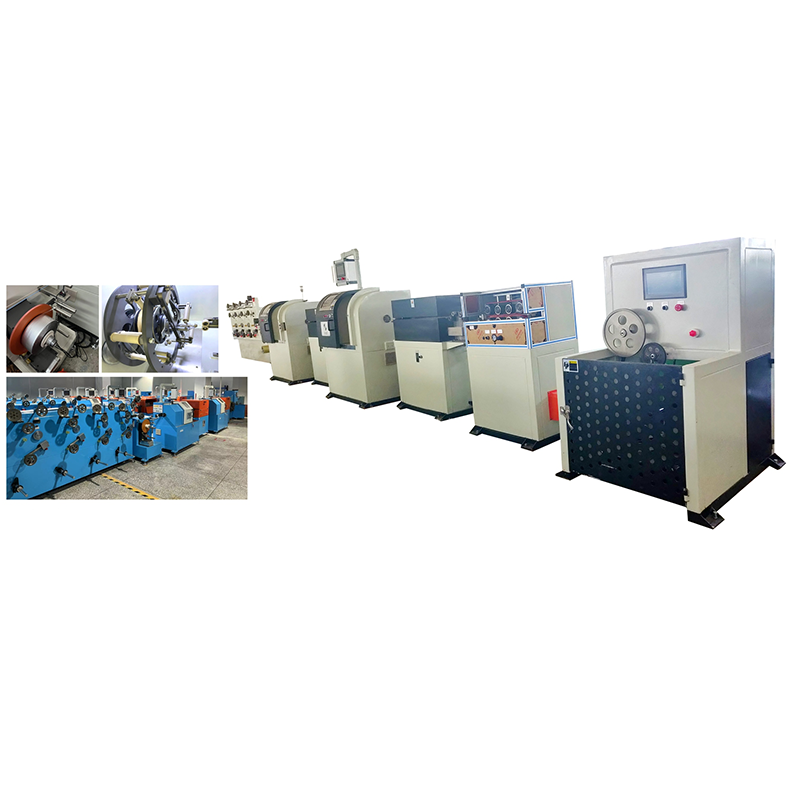
決定は、どの配線パターンがより現代的であるかではなく、ケーブルの使用方法によって決まります。導体を繰り返し曲げたり、手で切断して終端処理したり、製造現場で引きずったりする場合は、購入仕様書に撚り線数とワイヤ直径の隣に撚り長さと反転間隔を記入してください。江蘇ニュートップ精密機械が建設 撚り、押出およびテーピング装置 まさにこれらの導体タイプに対応するため、レイ仕様とそれを生成するマシンを 3 回ではなく 1 回の会話で照合できます。
-
Phone
Address
5
著作権 © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. 著作権はすべて留保されています. Wire & Cable Equipment Manufacturer
ロボットケーブル生産付帯設備工場
